English
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Selección de la presión nominal adecuada en la industria de producción de chapas de madera
Seleccionar la clasificación de presión: una elección estratégica fundamental para construir la competitividad central en la industria de tableros
A medida que se intensifica la competencia en el mercado de tableros a base de madera, el sector del contrachapado ha superado con creces la etapa en la que el éxito se definía únicamente por la capacidad de producción o el número de máquinas. Mientras muchas fábricas centran sus mejoras técnicas en la automatización o la reducción del consumo de energía durante el secado de las chapas, a menudo pasan por alto un factor crítico: la selección de la clasificación de presión de la prensa. Esto no es meramente una especificación técnica; es una decisión estratégica que influye directamente en la consistencia de la calidad del producto, los costos de producción y el poder de negociación en el mercado. Elegir el sistema de presión adecuado garantiza que las capacidades del equipo se alineen con el posicionamiento del producto, lo que mejora fundamentalmente la calidad de unión y la precisión dimensional, libera todo el potencial de ganancias de la línea de producción y permite la fabricación estable y a gran escala de productos de alta calidad.
Según la presión aplicada por unidad de área, las prensas en caliente se clasifican en baja presión...Los sistemas de baja presión, de media presión y de alta presión, cada uno con aplicaciones de proceso distintas y alcances de producto claramente definidos. Los sistemas de baja presión (≤1,5 MPa) ofrecen una fuerza de prensado limitada; se utilizan principalmente para el preprensado y conformado de chapas y solo son adecuados para productos de gama baja, como tableros de grado para embalaje, y no para el conformado final de contrachapado acabado. El rango de media presión (1,5–5 MPa), específicamente 1,8–2,5 MPa, es el “punto óptimo” para el contrachapado de grado mobiliario y de grado construcción, y representa el estándar de la industria para la producción a gran escala. Los sistemas de alta presión (≥5–7 MPa) son equipos especializados diseñados para productos de gama alta, como la madera microlaminada (LVL) y los laminados de ingeniería de alta densidad; no son adecuados para la fabricación convencional de contrachapado.
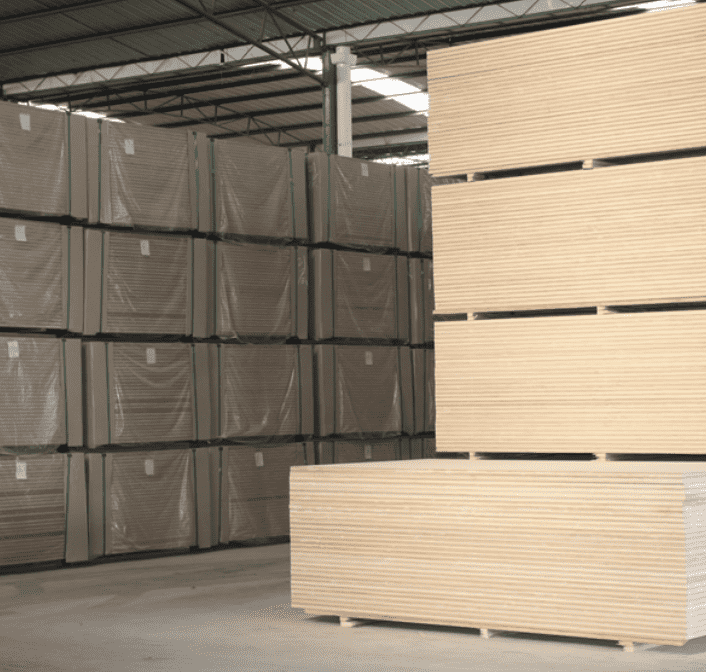
Los parámetros de presión determinan directamente la calidad de unión del ensamblaje del panel y la integridad estructural del núcleo de madera. Una presión insuficiente impide el contacto estrecho entre las capas de chapa, lo que provoca líneas de cola discontinuas y una adhesión entre capas por debajo del estándar. Esto a menudo da lugar a defectos como ampollas o delaminación, lo que hace que los paneles no puedan cumplir los estándares de calidad para aplicaciones estructurales o de mobiliario. En contraste, el rango de presión media de 1,8–2,5 MPa proporciona la fuerza óptima para garantizar que el adhesivo se extienda y penetre de manera uniforme, al tiempo que permite que las fibras de madera se entrelacen eficazmente. Este enfoque evita los defectos —como una unión débil o huecos de adhesivo— asociados con la baja presión, y también previene la presión excesiva que causaría la expulsión del adhesivo y los consiguientes huecos en las líneas de cola. Ofrece una excelente adaptabilidad entre diferentes especies de madera: las maderas duras de alta densidad como el abedul o el haya requieren aproximadamente 2,5 MPa para superar la resistencia inherente del material, mientras que las maderas más blandas como el álamo pueden encolarse eficazmente a 1,0–1,8 MPa, un rango que también evita que las células de la madera se aplasten o se dañen.
La presión de prensado también dicta la estabilidad dimensional de los paneles. El prensado a baja presión a menudo da como resultado una alta tensión elástica interna, lo que conduce a tolerancias de espesor de ±0,3–0,5 mm. Esta pobre consistencia dimensional crea desafíos significativos para los procesos posteriores como el lijado y el encolado de cantos, lo que en última instancia reduce el rendimiento de productos terminados de alta calidad. En contraste, un proceso de presión media permite un control preciso del grado de compresión, contrarrestando eficazmente la tendencia natural de la madera a recuperarse. Esto mantiene las tolerancias de espesor dentro de un rango estrecho de ±0,1–0,2 mm, asegura una superficie plana y minimiza la variación entre lotes, lo que lo hace ideal para líneas de producción automatizadas y asegura el funcionamiento fluido y continuo de equipos posteriores como lijadoras y apiladoras. Si bien los procesos de alta presión pueden producir paneles especializados, de alta resistencia y alta densidad, aplicarlos a contrachapado estándar destruiría la estructura celular de la madera, aumentaría la fragilidad e incluso podría causar carbonización superficial, haciendo que el material sea inutilizable.
Los diferentes regímenes de presión también producen variaciones significativas en el rendimiento de producción, el consumo de energía y los costos operativos/de mantenimiento. Los procesos de baja presión suelen requerir una prensa en frío para el precurado; aunque esto reduce la carga sobre la prensa en caliente, prolonga el ciclo general de producción y limita la eficiencia para la fabricación a gran escala. Las prensas en caliente de presión media optimizadas, que cuentan con cierre rápido y perfiles de presión multietapa, pueden alcanzar tasas de curado de 20–40 segundos por milímetro de grosor del panel. Esto garantiza un ritmo de producción estable, lo que las hace muy adecuadas para pedidos estandarizados y de gran volumen. Sin embargo, las prensas de alta presión requieren sistemas hidráulicos de alta potencia y bastidores de servicio pesado, lo que conlleva importantes gastos de capital y costos de mantenimiento. Además, implican un alto consumo de energía por unidad de producto terminado, lo que las hace económicamente ineficientes para la producción de madera contrachapada estándar. La lógica central para seleccionar una prensa debe alinearse con el segmento de producto específico de una empresa. Para los fabricantes de encofrados de construcción o paneles de armarios y muebles, una prensa de presión media (1,8–2,5 MPa) es la opción estándar, ya que garantiza la integridad estructural de los tableros. Los equipos de baja presión suelen ser adecuados para el prensado previo auxiliar o la producción de paneles de gama baja para embalaje, y no son adecuados para fabricar tableros estructurales terminados. Los equipos de alta presión, por su parte, atienden un mercado de nicho —productos especializados de alto valor añadido, como el LVL (madera microlaminada)— y son ideales para empresas que persiguen una estrategia diferenciada de gama alta.
El rendimiento de una prensa depende de la sinergia de sus equipos auxiliares. Una prensa en frío de alta precisión situada aguas arriba puede preformar las chapas, minimizando la desalineación durante el prensado en caliente y garantizando una distribución de presión más uniforme en todo el ensamblaje del tablero. Integrar la prensa con sistemas automatizados de carga y descarga crea una línea de producción continua, eliminando cuellos de botella en el proceso, maximizando la producción y mejorando el retorno de la inversión en equipos.
En resumen, la selección de la clasificación de presión de una prensa es una decisión fundamental que determina la competitividad de mercado de un fabricante de paneles. Los sistemas de baja presión atienden procesos auxiliares y productos de gama baja, mientras que los sistemas de alta presión se centran en paneles especializados y de nicho. Un sistema de presión media (1,8–2,5 MPa) ofrece el equilibrio óptimo entre calidad, eficiencia y costo, lo que lo convierte en la solución preferida para la producción convencional de contrachapado. Los fabricantes deben realizar selecciones personalizadas según sus mercados objetivo, las especies de materias primas y sus metas de capacidad de producción. Al emplear una configuración de procesamiento de presión científicamente sólida, las empresas pueden fortalecer de manera constante sus ventajas en calidad y costo, construyendo así un foso competitivo en un mercado ferozmente disputado.