English
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Procedimiento de instalación estandarizado para secadoras de chapa totalmente automáticas
Procedimiento de instalación estandarizado para secadoras de chapa totalmente automáticas
Para las plantas de fabricación de madera contrachapada, la secadora de chapa constituye el equipo central de toda la línea de producción. Ya sea que se utilice un diseño de rodillos, de aletas o de banda de malla, estas secadoras de chapa totalmente automáticas son sistemas extensos, continuos e integrados. Comprenden el cuerpo principal de la secadora, sistemas de transporte accionados por servomotores, mecanismos de alimentación asistidos por vacío, sistemas de calefacción de biomasa, unidades de eliminación de polvo, sistemas de control eléctrico y módulos de detección del contenido de humedad. La precisión de la instalación determina directamente si la chapa se desplazará correctamente o si sufrirá deformaciones y un contenido de humedad desigual durante el funcionamiento; también influye significativamente en el consumo de energía, las tasas de fallo y la vida útil general del equipo. Un proceso de instalación estandarizado y paso a paso es esencial para garantizar una producción estable y a largo plazo.
I. Preparación previa a la instalación e inspección de los cimientos
Antes de iniciar la construcción en obra, es necesario completar las instrucciones técnicas, la verificación del sitio y las inspecciones de los cimientos. El gerente del proyecto, el supervisor de equipos de la planta y el equipo de instalación deben revisar conjuntamente los planos de cimentación, los diagramas de montaje, los esquemas eléctricos y los trazados de las tuberías de calefacción. Esto garantiza que la línea de producción esté configurada correctamente —alineando el extremo de entrada con la línea de descortezado rotativo o la mesa de alimentación, y el extremo de salida con la estación de apilado—, teniendo en cuenta además el acceso para mantenimiento, el espacio libre para el izado y la ubicación designada para el quemador de biomasa y el sistema de eliminación de polvo por película de agua.
La verificación in situ de la cimentación de concreto es fundamental. Las comprobaciones clave incluyen la elevación de la cimentación, las líneas centrales y las coordenadas de los orificios de los pernos de anclaje. Debe confirmarse que el concreto ha alcanzado la resistencia de curado especificada en el diseño y que la superficie está limpia, libre de pasta de cemento suelta y sin depresiones. Como sistema de transporte continuo de gran luz, la planitud general del secador de chapa es de suma importancia; cualquier desviación en la cimentación puede provocar una carga desigual sobre los rodillos, desalineación de las cadenas transportadoras y ruido anormal de los mecanismos servo.
Simultáneamente, se debe realizar un inventario de todos los componentes entregados, incluidos las secciones principales del secador, los bastidores, los conjuntos de rodillos/aletas, los paneles de aislamiento, los ventiladores, las tuberías de intercambio de calor, los quemadores de biomasa, las unidades de recolección de polvo, los sensores de humedad, los servomotores, los armarios de control y las juntas. Cada componente debe etiquetarse y protegerse adecuadamente para evitar daños o la exposición a la humedad, especialmente los artículos sensibles como los materiales de aislamiento y los sensores de precisión. Prepare una grúa, un nivel de precisión, una llave dinamométrica y herramientas de detección de fugas; verifique las ubicaciones para el suministro eléctrico, los conductos de aire circulante y los puertos de drenaje/descarga.
II. Disposición, posicionamiento y nivelación de la base
Utilizando los puntos de referencia de los planos, marque las líneas centrales (longitudinales y transversales) y las líneas de control de elevación para toda la máquina, e indique la posición de instalación para cada sección del bastidor. Procediendo desde el extremo de entrada hasta el extremo de salida, ice cada base del bastidor hasta su posición. Coloque calzos debajo de las bases y utilice un nivel de precisión para calibrar la nivelación y la rectitud de cada sección. Mantenga un control estricto sobre la alineación longitudinal y lateral de toda la máquina para garantizar que todas las secciones del bastidor sean perfectamente coaxiales, evitando cualquier desalineación vertical o desplazamiento lateral.
Una vez niveladas las bases, inserte los pernos de anclaje y apriételos inicialmente. Tras verificar que la alineación permanece sin cambios, proceda con el relleno secundario de mortero. Durante el período de curado, evite cualquier actividad de izaje o impacto. Una vez que el mortero haya curado completamente, apriete los pernos de anclaje en patrón diagonal hasta el par especificado y vuelva a verificar la alineación de referencia de la máquina. Este paso es la base para el funcionamiento estable de todo el sistema; muchos problemas posteriores —como rodillos atascados o la desalineación (deriva) de las láminas de chapa— a menudo se deben a no nivelar y calibrar correctamente la base.
III. Montaje de la unidad principal y del mecanismo de transporte
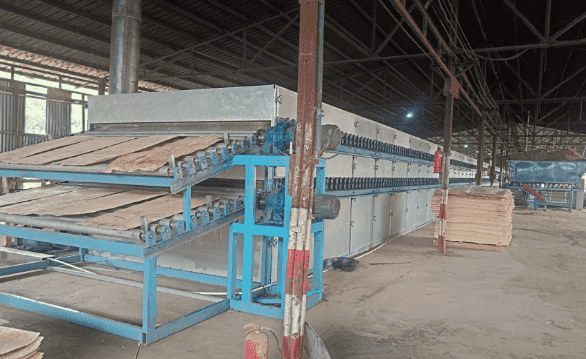
Con las bases aseguradas, comience a izar la carcasa de la unidad principal de secado y las cámaras de aislamiento a su lugar, conectando las secciones individuales de secado. Asegúrese de que todas las juntas estén debidamente selladas utilizando materiales de sellado resistentes a altas temperaturas para evitar fugas de aire caliente, minimizar la pérdida de calor y mantener un ambiente de taller adecuado. Instale los conjuntos de rodillos internos (o mecanismos de compuerta), los rodillos guía/de presión, las cadenas y los componentes de accionamiento sincrónico. Ajuste el paralelismo de los rodillos y la tensión de las cadenas para garantizar que todas las unidades de transporte funcionen en perfecta sincronización, evitando así que las láminas de chapa se desvíen, se atasquen o sufran arañazos en la superficie. A continuación, se instalan el sistema automático de alimentación por vacío del extremo frontal y el mecanismo de descarga y volteo de paneles del extremo posterior. Se ajusta la altura de las ventosas y la sincronización de la secuencia de alimentación de paneles para garantizar que cada chapa entre suavemente en la cámara de secado, sin colisiones ni superposiciones. Se instalan paneles de aislamiento térmico y se aplica una capa de aislamiento de grosor extra para minimizar la pérdida de calor de la cámara, garantizando la estabilidad del proceso de secado lento a baja temperatura.
IV. Integración de los sistemas de calefacción, eliminación de polvo y tuberías
Una vez ensamblada la estructura mecánica de la unidad principal, se integra el sistema de calefacción. Se posicionan y conectan componentes como el quemador de biomasa, la cámara de aire de intercambio de calor, los conductos de recuperación de calor residual, los ventiladores de circulación y los ventiladores de tiro inducido. La tubería de aire caliente se ensambla según los planos técnicos, con todas las bridas herméticamente selladas y envueltas en aislamiento. Este sistema determina la uniformidad del aire caliente, lo cual es fundamental para controlar la consistencia del color en las chapas y prevenir quemaduras localizadas o grietas.
Se instala un sistema de eliminación de polvo por película de agua, con los conductos de gases de combustión y las tuberías de suministro y drenaje de agua conectados. Se realiza la prueba de fugas y se verifican las líneas de drenaje y de rebose para asegurar que estén despejadas, cumpliendo con las normas de emisión ambiental. Además, se instalan tuberías de recuperación de calor residual para capturar y reutilizar el calor de escape del horno, logrando un diseño energéticamente eficiente. Una vez instalados todos los conductos de aire y de gases de combustión, se realiza una prueba de fugas para identificar y sellar cualquier fuga de aire.
V. Cableado de los sistemas eléctricos, de sensado y de control inteligente
La instalación eléctrica sigue estrictamente los esquemas de control. El cableado del gabinete de control principal, los servocontroladores, los analizadores de humedad en línea, los sensores de temperatura, las sondas de presión, los motores de los ventiladores y los actuadores se tiende por separado —manteniendo alejadas las líneas de alta y baja tensión— y se conecta a tierra de forma fiable para garantizar la seguridad eléctrica.
Se instalan sondas de temperatura basadas en IA y sondas de detección de humedad en ubicaciones precisas según lo requiera el proceso, garantizando la recopilación de datos en tiempo real de la temperatura y el contenido de humedad de la chapa en las diferentes zonas dentro de la cámara. Una vez completado el cableado, se verifica la firmeza de todas las conexiones y su etiquetado claro. Los interruptores de límite, los botones de parada de emergencia y los enclavamientos de seguridad se integran en el sistema para garantizar una lógica de protección de seguridad robusta. Antes de encender el equipo, se verifica el cableado y se realiza una prueba de aislamiento para eliminar cualquier riesgo de cortocircuitos o conexiones flojas. VI. Prueba de funcionamiento en vacío y calibración paso a paso
Una vez encendido, el equipo entra en la fase de puesta en marcha en vacío, un paso crítico para verificar la calidad del montaje. Comience probando individualmente cada mecanismo independiente —como los ventiladores de circulación, los ventiladores de tiro inducido, los sistemas servo de las cintas transportadoras, los mecanismos de volteo y las ventosas de alimentación por succión al vacío— para asegurar la dirección de giro correcta y comprobar si hay ruidos inusuales, vibraciones anómalas o agarrotamientos mecánicos.
A continuación, realice una marcha continua en vacío de la máquina completa durante varias horas. Los puntos clave de monitoreo incluyen el funcionamiento suave de los rodillos y las aletas, la sincronización de las cadenas, el aumento de temperatura en los rodamientos de los ventiladores, la respuesta del servo, la regulación zonal del aire caliente y la retroalimentación de las señales de los sensores. Durante esta fase, realice ajustes como la corrección del alineamiento de la banda/cadena, el ajuste fino de la tensión de la cadena y la calibración de las aperturas de las compuertas para corregir cualquier desviación mecánica remanente de la etapa de instalación. En el lado del control eléctrico, ponga en servicio la lógica de control de temperatura multietapa y pruebe funciones como el calentamiento automático, el mantenimiento de temperatura constante y la protección contra sobretemperatura.
VII. Secado de prueba con material, calibración de parámetros de proceso y aceptación final
Una vez completadas con éxito las pruebas en vacío, proceda a la producción de prueba utilizando chapas estándar que se procesan habitualmente en la instalación (por ejemplo, chapas de eucalipto, caucho o madera de ingeniería). El personal técnico trabajará junto con los operadores de la instalación para configurar las velocidades de secado, las temperaturas zonales y los caudales de aire. Supervisarán el contenido de humedad y la planitud de la superficie de las chapas a medida que salen de la máquina, mientras realizan un seguimiento de métricas como la uniformidad de la humedad, el alabeo y el agrietamiento para optimizar continuamente la curva de secado.
Con base en los resultados de las pruebas de secado, ajuste finamente el suministro de calor, la velocidad del flujo de aire y la velocidad del transportador para mantener el contenido de humedad dentro del rango de proceso especificado. Esto garantiza que las chapas permanezcan planas con una variación de color mínima, cumpliendo con los requisitos para los procesos posteriores de prensado en caliente y encolado. Simultáneamente, evalúe el consumo de energía —tanto en condiciones de vacío como operativas— y verifique que los sistemas de combustión de biomasa y de eliminación de polvo funcionen de manera estable y cumplan con las normas de emisión.
Una vez que todos los indicadores de rendimiento cumplan con los requisitos contractuales, recopile los registros de instalación, los informes de puesta en marcha y la documentación técnica (planos, etc.). Proporcione una capacitación integral a los operadores de la instalación —que abarque el uso de programas automatizados, el ajuste de parámetros, las inspecciones rutinarias, la resolución de problemas básicos y los procedimientos clave de mantenimiento— para finalizar la aceptación del proyecto y entregar oficialmente el equipo para la producción. VIII. Notas sobre la instalación y la puesta en marcha
Para este sistema de producción de línea larga, garantizar un nivelado y una rectitud adecuados es la máxima prioridad; no fuerce la conexión de bastidores de máquina desalineados.
El sistema de aire caliente debe estar completamente sellado; las fugas de aire no solo aumentan el consumo de energía, sino que también provocan un secado desigual.
Las sondas de humedad y los sensores de temperatura son componentes de precisión; tenga cuidado de evitar daños por altas temperaturas durante la instalación o la soldadura.
Inspeccione periódicamente el sistema de calefacción de biomasa y los conductos de extracción de polvo para evitar obstrucciones causadas por la acumulación de polvo.
No opere el equipo a plena carga durante períodos prolongados antes de que se complete la puesta en marcha, ya que esto podría agravar cualquier problema de ensamblaje subyacente y provocar daños en los componentes.
Los secadores de chapa totalmente automáticos de Shine Machinery ofrecen un servicio integral: desde el estudio del sitio y el dibujo técnico hasta la instalación en el lugar, la puesta en marcha inteligente y el mantenimiento posventa. Proporcionamos una instalación estandarizada en el lugar para diversos modelos, incluidos los sistemas de rodillos, de aletas, de cinta de malla y de múltiples capas de alta capacidad. Diseñado para integrarse perfectamente en líneas de producción de madera contrachapada nacionales e internacionales, nuestro equipo garantiza la estabilidad de los procesos de secado lento a baja temperatura, reduciendo así la necesidad de retrabajo de la chapa.