English
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Análisis de los problemas comunes de las secadoras de chapa
Análisis de los problemas comunes de las secadoras de chapa
El secado de chapas es un proceso clave de enlace en la producción de contrachapado. La calidad del secado determina directamente el posterior ensamblaje de paneles, el prensado en caliente, la estabilidad del encolado y la tasa de productos terminados conformes. Para los secadores de chapas convencionales, como los de tipo rodillo y los de tipo malla con aletas, la falla a menudo no es un desequilibrio de un solo parámetro, sino un problema en cadena causado por la superposición del estado de la materia prima, el drenaje de humedad del conducto de aire, la transmisión, el sistema de fuente de calor y el mantenimiento operativo diario. Muchas fábricas suelen ajustar directamente la temperatura o la velocidad, pero en cambio amplifican los defectos, lo que provoca el desecho de tableros, un aumento del consumo de energía y un desgaste acelerado del equipo. Este artículo clasifica los problemas típicos desde las tres dimensiones de defectos del producto terminado, operación del equipo y sistemas térmicos, analiza las causas subyacentes y ofrece ideas prácticas para la solución de problemas.
I. Defectos en productos acabados de placas individuales
1. El contenido de humedad de la chapa tiene un gradiente grande, y la misma placa presenta un secado desigual y humedad irregular.
Fenómeno: La misma chapa está seca por un lado y húmeda por el otro, o la capa superficial está seca y el contenido de humedad de la capa central es alto. El valor de detección en línea del contenido de humedad fluctúa mucho, y vuelve a absorber humedad y se deforma después de almacenarse en el almacén.
Las causas principales se dividen principalmente en dos categorías: primero, la disposición de los conductos de aire y la presión de aire están desequilibradas, la boquilla de aire de un lado está obstruida por el polvo, la separación entre las boquillas de aire superior e inferior es inconsistente y el aire caliente no puede envolver uniformemente la superficie de la placa; segundo, el estado de alimentación no es uniforme, el espesor de la chapa después del corte rotativo fluctúa, hay corteza y el pegamento se aglomera localmente. El contenido de humedad inicial del mismo lote es muy diferente, pero se aplica el mismo conjunto de parámetros de temperatura y velocidad. Además, no hay gradiente en la zona de temperatura de cada sección de secado y faltan secciones de precalentamiento y control de humedad. La capa superficial de la chapa pierde agua rápidamente al entrar en la zona de alta temperatura y la migración de la humedad se bloquea, formando una diferencia interna de seco-húmedo.
Ideas para la solución de problemas: primero limpie el polvo de la caja de pulverización y de la boquilla de aire, y corrija la presión del viento en ambos lados; luego produzca por lotes según la especie de árbol, el espesor de la chapa y el contenido de humedad inicial. Utilice control de temperatura por secciones, precalentamiento a baja temperatura en la sección frontal, evaporación uniforme en la sección media y control de humedad en la sección trasera para ralentizar la liberación de tensiones y reducir el sellado superficial.
2. La chapa está alabeada, ondulada y los bordes están revertidos.
Fenómeno: Después del secado, la superficie del tablero queda arqueada y aparecen bordes ondulados. Es difícil encajar durante el ensamblaje horizontal y el encolado posteriores, y el pegamento se abre con facilidad.
Muchas personas creen erróneamente que la temperatura es simplemente demasiado alta, pero el núcleo real es un desequilibrio de la tensión de contracción por secado. Existen diferencias en las tasas de contracción tangencial y radial de la madera. Cuando un lado de la chapa se calienta intensamente y el otro lado tiene una ventilación débil, o cuando el ajuste de la presión de los rodillos es irrazonable, las chapas delgadas son propensas a la contracción unidireccional. Las maderas de crecimiento rápido como el eucalipto y la madera de caucho tienen una alta tensión interna después del corte rotativo. Si la temperatura aumenta demasiado rápido y la humedad no se libera a tiempo, el agua en los bordes se perderá mucho más rápido que en la parte central, provocando una deformación ondulada. El modelo de volteo también puede sufrir un desajuste en el momento del volteo, lo que hace que la chapa individual permanezca inestable en la cavidad, y partes de ella queden suspendidas en el aire durante mucho tiempo y se calienten.
Puntos de manejo: priorizar la reducción de la velocidad de calentamiento, no aumentar la temperatura a ciegas; verificar el paralelismo de los rodillos y la presión de los rodillos, y reducir adecuadamente la presión de los rodillos para las chapas delgadas; estabilizar la presión negativa de extracción de humedad para evitar alta humedad local y asfixia; añadir una zona de almacenamiento de enfriamiento lento después de la descarga para dar tiempo a las chapas a liberar tensiones, y no apilarlas directamente a la intemperie.
3. Grietas en el extremo de la chapa, líneas finas en la superficie del tablero y alambres reventados
Fenómeno: Las grietas en los extremos y las grietas finas en la superficie del tablero se concentran en la salida de descarga. Cuanto menor sea el espesor (0,3–0,8 mm), más fácil es que aparezcan.
La esencia del agrietamiento es que la tasa de evaporación del agua supera el límite de tolerancia de la fibra de madera. El impacto a alta temperatura y una velocidad de línea excesiva son desencadenantes de alta frecuencia; hay otra situación fácil de pasar por alto: la chapa ya se ha secado por debajo del punto de saturación de la fibra, y si se continúa sobresecando, la fibra perderá su tenacidad, y una tensión leve rasgará directamente la veta de la madera. En los secadores de prensado en caliente, el vapor no puede descargarse a tiempo y el vapor de agua se acumula dentro de la superficie del tablero, lo que provoca que la superficie del tablero reviente en un instante cuando se libera la presión.
Juicio distintivo: las grietas en los extremos se deben mayormente a una velocidad de secado demasiado rápida; las líneas finas dispersas en la superficie del tablero se deben mayormente a que el contenido de humedad final es demasiado bajo y está demasiado seco; en caso de rotura parcial de hilos, enfocarse en revisar la zona correspondiente donde el aire caliente sopla directamente y la boquilla está orientada hacia la chapa. Plan de ajuste: reducir la temperatura de la primera sección y disminuir la velocidad de la línea; fijar el límite inferior del contenido de humedad objetivo y apoyarse en el control de circuito cerrado del medidor de humedad en línea para evitar el sobrecalentamiento; instalar una estructura de desviación frente a la salida de aire de la chapa para reducir el soplado directo de viento fuerte.
4. La superficie de la chapa está gris, negra y quemada.
Fenómeno: El color de la superficie del tablero es opaco, con manchas locales de quemadura y, en casos graves, la superficie está carbonizada, lo que afecta la adhesión y el grado de apariencia.
Los puntos focales generalmente provienen de dos direcciones: la temperatura del aire caliente en el lado de la fuente de calor excede el estándar, existen rincones muertos locales de circulación de aire caliente y las chapas permanecen en zonas de alta temperatura durante mucho tiempo; el quemador de biomasa combustiona de forma insuficiente y los gases de combustión arrastran partículas de carbono hacia la cavidad de secado y se adhieren a la superficie de las chapas. Además, la superficie del rodillo tiene depósitos de cola y carbono, y el contacto directo con la chapa a altas temperaturas también formará marcas masivas de quemadura.
Solución de problemas: primero verifique las condiciones de combustión, compruebe la estanqueidad del sistema de intercambio de calor para evitar que el humo fluya hacia la cavidad; limpie el coloide y el polvo de la superficie del rodillo; controle la temperatura de la zona de mayor temperatura para evitar que el tablero permanezca en la zona de alta temperatura durante mucho tiempo.
II. Fallas de transporte y transmisión
1. Desviación de la chapa, atascamiento, bloqueo interno y “embotellamiento”
Fenómeno: La chapa se desplaza hacia un lado en la máquina, se atasca en el espacio entre los rodillos, derriba la placa, se acumula y bloquea el material, y la línea de producción se ve obligada a detenerse.
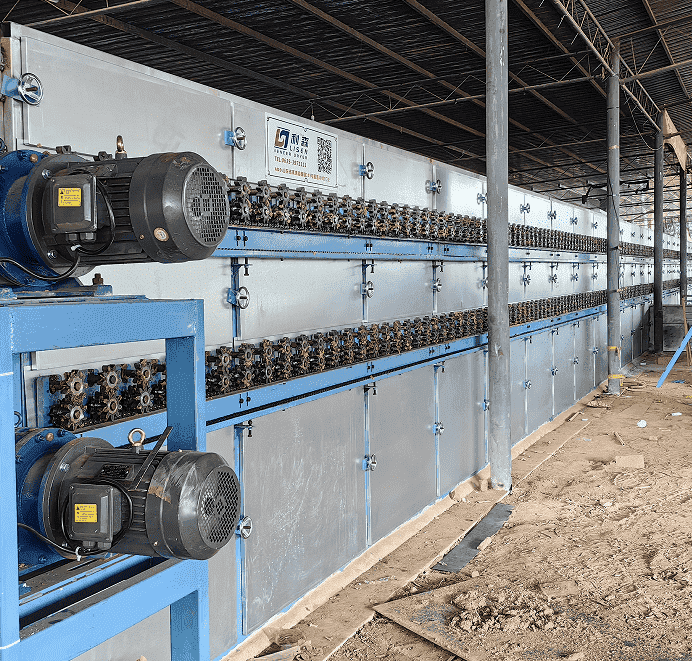
El secador de rodillos se centra en el paralelismo del eje de los rodillos y en si el espacio entre los rodillos coincide con el grosor de la chapa; la cadena presenta una tensión inconsistente, la transmisión en las diferentes secciones no está sincronizada, la sección delantera entrega las placas rápidamente y la sección trasera transporta lentamente, lo que provoca el apilamiento de placas. Los problemas comunes en las volteadoras incluyen la secuencia desordenada de los movimientos de volteo y la succión inestable de la placa superior de presión negativa. Las impurezas en las materias primas también pueden causar atascamientos: trozos de corteza, nudos de madera, clavos y bloques de pegamento duro y seco se adhieren a la superficie del rodillo, formando puntos de agarre elevados que enganchan el borde delantero de la chapa.
Dirección de mantenimiento: calibrar periódicamente el nivel y el paralelismo de los rodillos, unificar la velocidad de conversión de frecuencia en cada zona; limpiar los residuos adheridos a la superficie de los rodillos; revisar periódicamente la tubería de presión negativa del sistema de alimentación por vacío para garantizar la alineación de la alimentación y reducir el ingreso de placas torcidas.
2. Ruido anormal en la transmisión, sobrecalentamiento del reductor y alarma de sobrecarga del motor
Fenómeno: vibración continua y ruido anormal durante el funcionamiento, calentamiento rápido de la caja y disparo frecuente por sobrecarga.
Causas comunes: nivel insuficiente de aceite lubricante, envejecimiento de la calidad del aceite; falta de lubricación prolongada y desgaste de los rodamientos; tensión desigual de la cadena, carga excéntrica; pérdida de fase en el suministro trifásico. Muchas fábricas solo añaden aceite lubricante después de una avería y no establecen un ciclo de mantenimiento según el tiempo de funcionamiento. La tasa de deterioro del aceite lubricante se acelera significativamente en condiciones de alta temperatura.
Estandarizar la operación y el mantenimiento: establecer un registro de lubricación para distinguir los ciclos de lubricación de reductores, rodamientos y cadenas; escuchar ruidos anormales y medir la corriente en vacío antes de arrancar la máquina; detener la máquina para enfriarla si se produce sobrecalentamiento, y no continuar la producción con fallas para evitar que los engranajes y rodamientos se bloqueen y se dañen.
III. Cuestiones del sistema de ingeniería térmica, drenaje de humedad y fuente de calor
1. Calentamiento lento, baja eficiencia térmica general y alto consumo energético
Fenómeno: La temperatura establecida es difícil de alcanzar el estándar, el suministro de combustible o vapor debe aumentarse continuamente, y el consumo energético por unidad de tablero supera el estándar.
Priorice el sellado: la capa de aislamiento de la cavidad de secado está dañada, el aire frío se escapa por la puerta de acceso, la brida del conducto de aire y la junta de la compuerta, y una gran cantidad de calor se fuga; en segundo lugar, la proporción de evacuación de humedad está desequilibrada, el ventilador de evacuación de humedad es demasiado grande y el aire caliente se extrae directamente; la evacuación de humedad es demasiado pequeña, el interior de la cavidad está saturado de alta humedad y la humedad no puede seguir evaporándose, y el secado se estanca. El modelo de calefacción de biomasa también depende de la distribución de aire del quemador y de la pureza de las partículas del combustible. La combustión incompleta provocará un calor insuficiente y una acumulación de cenizas que obstruirá el intercambiador de calor.
Ideas de optimización: Reparar el aislamiento y sellar los puntos de fuga de aire; ajustar la conversión de frecuencia del ventilador de extracción de humedad para mantener una presión negativa estable; limpiar periódicamente el intercambiador de calor y la acumulación de polvo en las tuberías de intercambio térmico para garantizar la eficiencia del intercambio de calor; disponer de una línea de producción que aproveche el calor residual del horno, utilizar el calor residual en cascada de manera razonable y reducir la carga de la fuente de calor principal.
2. El goteo de agua del cilindro de drenaje de humedad y la condensación dentro de la cavidad vuelven a generar humedad.
Fenómeno: El agua gotea desde la pared exterior de la tubería de drenaje de humedad, las gotas de agua se condensan en la parte superior de la cavidad y las gotas de agua gotean sobre la chapa, causando un resurgimiento local de humedad, ennegrecimiento y moho.
La razón fundamental es que el aire caliente y húmedo se enfría y se condensa en la tubería. Cuando la temperatura de secado es baja y el volumen de aire de escape de humedad es insuficiente, el vapor de agua no tiene tiempo de ser evacuado y se licúa en la sección de baja temperatura del conducto de aire; este fenómeno es más prominente en otoño e invierno, cuando la temperatura ambiente es baja. El agua condensada fluirá de vuelta a la cámara de secado, formando un círculo vicioso.
Solución: aumentar la velocidad del viento de drenaje de humedad y acortar el tiempo de permanencia del vapor de agua; aislar las tuberías de drenaje de humedad para evitar el enfriamiento y la condensación en la pared exterior; añadir una estructura de drenaje en las tuberías para evacuar oportunamente el agua condensada y evitar que las gotas de agua fluyan de vuelta a la zona de la chapa.
3. Grandes fluctuaciones de temperatura y control de temperatura inestable
Fenómeno: Las lecturas del instrumento de control de temperatura fluctúan entre valores altos y bajos, y la diferencia de temperatura dentro de una misma zona térmica es grande.
Las causas principales son el suministro inestable de la fuente de calor: alimentación desigual del combustible de biomasa, coquización y obstrucción del horno; presión inestable en la tubería de vapor, fallo de la trampa de vapor; acumulación de polvo en la sonda del sensor de temperatura y posición irrazonable, de modo que lo que se recoge no es la temperatura efectiva del aire caliente sobre el panel. Si el sensor permanece cubierto de polvo durante mucho tiempo, la señal de retroalimentación se distorsiona y el sistema de control de temperatura continúa ajustándose erróneamente.
Tratamiento: Limpiar la sonda periódicamente y situar el punto de medición de temperatura en la zona de flujo principal del aire caliente que atraviesa la chapa; revisar a fondo el mecanismo de alimentación de combustión y los componentes de deshidratación de vapor; dar prioridad al control de temperatura independiente por secciones para que cada zona no interfiera con las demás.
4. Resumen de los problemas sistémicos y sugerencias de gestión a largo plazo
Las fallas del secador de chapas pueden parecer causadas por problemas de calidad de la chapa o por ruidos anormales del equipo, pero en realidad suelen deberse a una desconexión entre los parámetros del proceso, la gestión de las materias primas y el mantenimiento del equipo. Muchos fabricantes solo ajustan los parámetros de forma temporal cuando producen productos defectuosos y no establecen un registro de procesos por especie de árbol y espesor. El eucalipto, la madera de caucho, el abedul y la chapa técnica comparten un mismo conjunto de parámetros y, por su propia naturaleza, son propensos a agrietarse y deformarse.
El control a largo plazo puede dividirse en tres puntos: primero, el control previo de las materias primas, el apilado de las chapas de desenrollado rotativo, la marcación del contenido de humedad inicial y el rechazo de los productos defectuosos con diferencias de espesor excesivas y grandes trozos de corteza; segundo, el establecimiento de un mecanismo de inspección jerárquico, con inspecciones diarias centradas en la presión del viento, el drenaje de la humedad y la forma de la superficie de los rodillos. Limpiar el estado y los sensores, en lugar de mirar únicamente el termómetro; tercero, prestar atención al mantenimiento durante las paradas. Los conductos de intercambio de calor, los rodillos, las cadenas de transmisión y las juntas son piezas propensas al desgaste. Envejecen rápidamente en entornos de alta temperatura y alta humedad. El mantenimiento preventivo es mucho menos costoso que la reparación de averías.
El núcleo del proceso de secado no consiste en buscar temperaturas más altas y rápidas, sino en mantener una tensión de secado estable, un campo de aire caliente uniforme y un ritmo razonable de eliminación de humedad, para encontrar un equilibrio entre la capacidad de producción, el rendimiento y el consumo de energía, reducir el desecho de chapas y estabilizar la calidad de toda la línea de producción de madera contrachapada aguas abajo.