 English
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Problemas comunes a considerar en la producción de encofrados de construcción
Problemas comunes a considerar en la producción de encofrados de construcción
El encofrado de construcción sirve como sustrato central para dar forma al concreto. La calidad del encofrado determina directamente la lisura superficial y la precisión dimensional de los componentes de concreto, a la vez que influye en la seguridad de la construcción, el número de veces que el encofrado puede reutilizarse y el costo total del proyecto. Muchos productos de encofrado en el mercado presentan problemas como ampollamiento, delaminación, hinchazón de los bordes al contacto con el agua y deformación; problemas que en gran medida se derivan de fallos en el control de producción. Desde la selección de materias primas, el secado de las chapas, el encolado y ensamblaje, el prensado en caliente y laminado, hasta el recorte de bordes, el sellado y la inspección final en fábrica, cada etapa conlleva riesgos potenciales que se pasan por alto fácilmente. A continuación, describimos los problemas de producción comunes y los puntos clave de control.
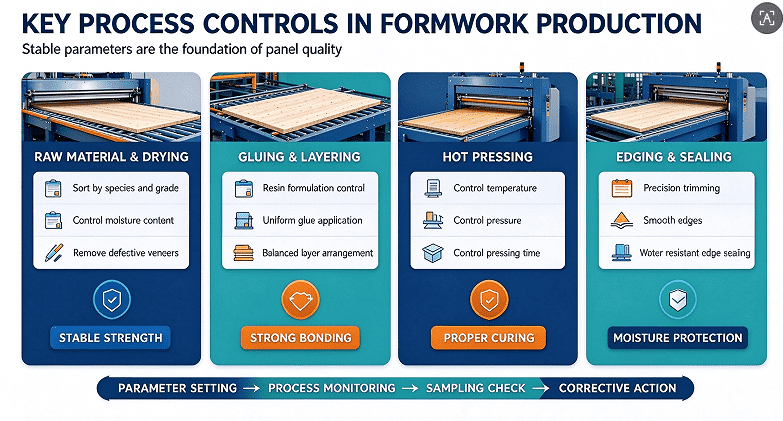
Las chapas de materia prima constituyen la base de la calidad del encofrado y son la etapa más propensa a inconsistencias. Para reducir costos, algunos fabricantes mezclan chapas de diferentes especies de madera y calidades, lo que da como resultado variaciones significativas de espesor, grietas en el reverso y agrupaciones de nudos, todo lo cual hace que los paneles terminados sean altamente susceptibles a alabearse y deformarse. Controlar el contenido de humedad de las chapas es fundamental: si el contenido de humedad es demasiado alto, la humedad interna se vaporiza durante el prensado en caliente, creando una presión interna que provoca ampollas y delaminación. Por el contrario, si el contenido de humedad es demasiado bajo, las chapas se vuelven quebradizas; esto dificulta la penetración adecuada del adhesivo durante el encolado, reduce la resistencia de la unión y hace que los paneles se delaminen después de retirar el encofrado. Durante la producción, es esencial clasificar las chapas por especie de madera y calidad, utilizar equipos de secado con control de temperatura estable para mantener el contenido de humedad dentro del rango técnico especificado, y descartar las chapas con grietas graves, pudrición o daños por insectos para evitar que materiales no conformes ingresen a las etapas posteriores de producción.
Los procesos de formulación y aplicación del adhesivo determinan la resistencia central del encofrado a la ebullición y a la inmersión en agua. Dado que los encofrados de construcción están frecuentemente expuestos a la lechada de concreto y a la humedad, el uso de un tipo de adhesivo incorrecto o una proporción de mezcla inadecuada dará lugar directamente a una menor frecuencia de reutilización. Los problemas comunes incluyen: la preparación inadecuada de adhesivos de resina fenólica (como ajustes arbitrarios en las proporciones de agentes de curado o cargas); la aplicación desigual del adhesivo, que genera zonas con insuficiente o excesiva cantidad de cola; y la falta de ajuste de la temperatura del adhesivo o del tiempo de gelificación en respuesta a las fluctuaciones de temperatura y humedad del taller. Una aplicación insuficiente de adhesivo provoca una unión débil, mientras que una acumulación excesiva de adhesivo da lugar a un curado incompleto; ambos problemas causan una rápida delaminación al exponerse al agua. Además, el cumplimiento ambiental es fundamental: los adhesivos con niveles excesivos de formaldehído libre no cumplen con las normas de evaluación de impacto ambiental ni con los requisitos de acceso al mercado. Durante la producción, es esencial estandarizar las formulaciones de los adhesivos, mantener tasas de aplicación constantes, garantizar una mezcla y filtración completas del adhesivo, y realizar controles periódicos por muestreo de la resistencia de la unión y de la resistencia a la ebullición.
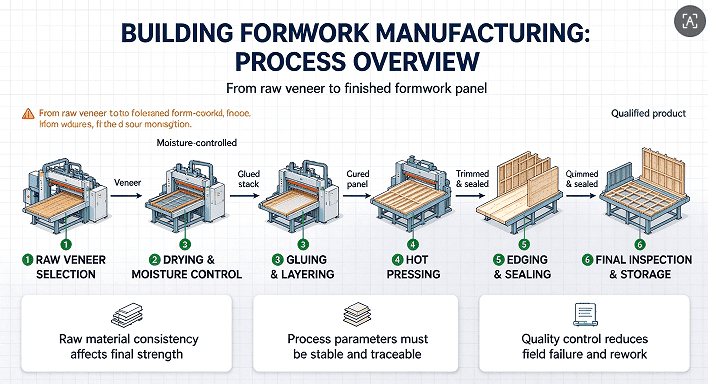
El proceso de ensamblaje y estratificación es una etapa clave para controlar la deformación de los paneles y las tolerancias de espesor. Muchos fabricantes realizan el ensamblaje de manera descuidada, utilizando chapas con direcciones de veta desalineadas o un apilado simétrico desequilibrado, lo que genera tensiones internas desiguales. Esto provoca que los paneles terminados se alabeen o se torsionen cuando se exponen a fluctuaciones de temperatura y humedad. Otros problemas comunes incluyen chapas superpuestas, espacios excesivos o la mezcla de chapas de longitudes variables, todo lo cual da como resultado superficies desiguales y desviaciones localizadas de espesor; tales defectos provocan grandes espacios durante el ensamblaje en obra y una posible fuga de lechada de concreto. El ensamblaje debe adherirse al principio de simetría: las chapas adyacentes deben tener direcciones de veta perpendiculares, y las chapas de diferentes espesores deben combinarse de manera lógica. La alineación adecuada y el control de espacios son obligatorios, al igual que el prensado previo del apilado de paneles para eliminar el aire atrapado, lo que evita el deslizamiento o el desplazamiento durante el prensado en caliente.
Las fluctuaciones en los parámetros del prensado en caliente son una causa principal de ampollas, delaminación y defectos superficiales. La temperatura, la presión y el tiempo de permanencia (tiempo de mantenimiento) deben equilibrarse con precisión. Si la temperatura es demasiado baja o el tiempo de permanencia es insuficiente, el adhesivo no curará por completo, lo que resultará en una mala resistencia al agua. Por el contrario, si la temperatura es demasiado alta o la velocidad de calentamiento es demasiado rápida, el adhesivo superficial puede curar prematuramente, atrapando la humedad interna y las sustancias volátiles; esto crea una presión interna que provoca ampollas, así como agrietamiento o fragilización del papel de recubrimiento. Una presión insuficiente impide que el adhesivo penetre adecuadamente en las chapas, lo que provoca una unión débil, mientras que una presión excesiva puede aplastar las chapas, causando un adelgazamiento de la superficie, la exposición de las capas subyacentes y una reducción de la resistencia general. Para los paneles con película, también debe prestarse especial atención a la aplicación del papel de recubrimiento; una presión inestable puede hacer que la película se arrugue o se desprenda en ciertas áreas. En el taller de producción, las prensas en caliente deben calibrarse a intervalos regulares. Los parámetros del proceso —como las curvas de temperatura y presión— deben configurarse según el grosor específico de los paneles y el tipo de adhesivo utilizado. Los parámetros deben mantenerse consistentes para todos los paneles de un mismo lote; queda estrictamente prohibido realizar ajustes arbitrarios basados en la experiencia personal.
El recanteado y el sellado de bordes son pasos críticos que a menudo se pasan por alto, pero que influyen significativamente en la vida útil de los paneles. Si las herramientas de corte utilizadas para recortar los paneles grandes después del prensado en caliente están desafiladas o mal posicionadas, los bordes pueden presentar rebabas o desportilladuras. Esto deja expuestas las fibras de la madera, que luego pueden absorber humedad en las obras de construcción, lo que provoca un hinchamiento rápido, delaminación y putrefacción que se propaga hacia el interior desde los bordes. Una práctica indebida común en el sector consiste en escatimar en el proceso de sellado de bordes, como no sellar los bordes, aplicar un espesor insuficiente de sellador o utilizar selladores con baja resistencia al agua. Esto permite que el agua de lluvia o la lechada de cemento penetren en el núcleo del panel, lo que hace que el encofrado quede inservible tras solo una o dos aplicaciones. Un proceso de producción adecuado garantiza cortes limpios y precisos y bordes lisos y lijados. Requiere el uso de sellador de bordes fenólico resistente al agua, aplicado en al menos dos capas uniformes para garantizar que los bordes queden completamente sellados, bloqueando así cualquier vía de entrada de humedad.
El control de calidad de la superficie con película afecta directamente la facilidad del desencofrado (desmoldeo) y la apariencia final del concreto. El encofrado de construcción con película debe presentar una superficie lisa y resistente al desgaste que permita un desmoldeo fácil del concreto. Los defectos comunes incluyen una mala adherencia del papel de recubrimiento —lo que provoca que se adhiera al concreto durante el desencofrado—, así como poros, rayones, arrugas o espesor irregular de la película en la superficie (lo que puede generar translucidez localizada). Estos problemas suelen deberse a un papel de recubrimiento de baja calidad, una presión desigual durante el prensado en caliente, una superficie irregular del sustrato o al polvo del taller que se deposita sobre los paneles. Durante la producción, es esencial mantener limpias las superficies de los paneles, seleccionar un papel de recubrimiento fenólico adecuado y controlar estrictamente la temperatura y la presión durante el proceso de prensado en caliente. Cada panel terminado debe someterse a una inspección visual para identificar y descartar cualquier unidad con rayones, ampollas o defectos que puedan perjudicar el proceso de desmoldeo.
Por último, no debe descuidarse el curado, almacenamiento e inspección previa al envío de los paneles terminados. Los paneles recién salidos de la prensa en caliente aún contienen tensiones internas; si se embalan y envían de inmediato, son muy propensos a deformarse posteriormente. Los paneles terminados deben apilarse de forma segura en una zona de curado bien ventilada y a la sombra, permitiendo que su contenido de humedad se estabilice gradualmente. Almacenar el encofrado en ambientes húmedos o exponerlo a la luz solar directa puede provocar el envejecimiento de la superficie, el agrietamiento de la película protectora y la deformación causada por la absorción de humedad. Además, muchas fábricas carecen de procedimientos de muestreo estandarizados y se basan únicamente en inspecciones visuales en lugar de realizar pruebas de tolerancia de espesor, resistencia a la flexión estática, resistencia de adherencia o resistencia a la ebullición. Esto hace que productos por debajo del estándar lleguen a las obras de construcción, lo que genera quejas de los clientes. Es esencial implementar un sistema de muestreo por lotes —en el que se prueben muestras de cada lote— para monitorear las tolerancias de longitud, ancho y espesor, así como la precisión diagonal. Cada lote debe etiquetarse claramente con sus especificaciones para garantizar una trazabilidad completa.
Además, la seguridad laboral y el cumplimiento ambiental son requisitos obligatorios en el proceso de producción. Operaciones como el secado de chapas, el prensado en caliente y la preparación de adhesivos generan polvo y gases de escape orgánicos; por lo tanto, los sistemas de captación de polvo y tratamiento de gases de escape deben funcionar de manera fiable para cumplir con las normas de evaluación de impacto ambiental. Una protección inadecuada en equipos como prensas en caliente y sierras de panel conlleva un alto riesgo de accidentes laborales. Además, los adhesivos y agentes de curado son sustancias químicas que presentan riesgos de seguridad si se almacenan o transportan de manera inadecuada.
En resumen, la producción de encofrados para la construcción es un sistema altamente integrado. Los problemas de calidad rara vez provienen de un único proceso; más bien, son el resultado acumulativo de factores que involucran las materias primas, los equipos, las técnicas de producción y la gestión. Para garantizar una calidad constante del producto y aumentar el número de veces que el encofrado puede reutilizarse, los fabricantes deben desplazar su enfoque de la inspección reactiva (clasificar los tableros defectuosos después de la producción) hacia el control proactivo. Al establecer procesos estandarizados en cada etapa —desde la selección de materias primas, el secado, la formulación del adhesivo y el prensado en caliente hasta el sellado de bordes y la inspección final en el almacenamiento— y al mantener parámetros estables minimizando la intervención manual arbitraria, los fabricantes pueden producir de manera constante encofrados de construcción de alta calidad que presentan superficies lisas, una fuerte adherencia y una excelente resistencia al agua y durabilidad.


