 English
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Análisis de los desafíos en el secado de chapas de abedul y nuevos enfoques para la mitigación de defectos
Análisis de los desafíos en el secado de chapas de abedul y nuevos enfoques para la mitigación de defectos
Con su base limpia y de tonos claros y su grano fino y translúcido, el abedul es muy valorado para aplicaciones de alta gama como paneles decorativos, tableros de muebles multicapa y tableros traseros de pianos. Sin embargo, la estructura porosa única del abedul —caracterizada por vasos densos y finos y una alta proporción de tejido de paredes delgadas— lo hace excepcionalmente sensible a las tensiones de secado y a las fluctuaciones de temperatura y humedad ambientales. Muchas fábricas intentan procesar la chapa de abedul utilizando parámetros de secado desarrollados originalmente para el álamo o el eucalipto, lo que con frecuencia provoca diversos defectos de calidad. Una gestión eficaz del secado va más allá de simplemente ajustar la temperatura y la velocidad; requiere un control preciso basado en los patrones de migración de la humedad, la dinámica del flujo de aire y la evolución de las tensiones internas dentro de la chapa. Esta discusión abarca aspectos clave de la gestión del secado, las causas fundamentales de los defectos comunes y las estrategias de mejora.
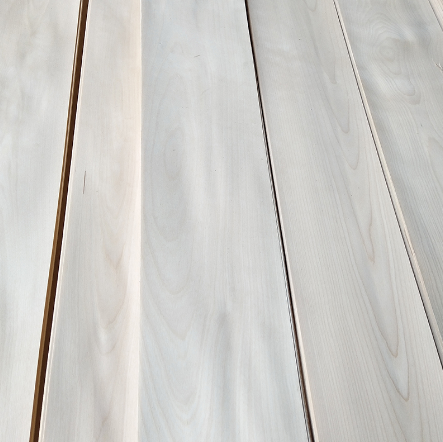
I. Consideraciones clave para el secado de la chapa de abedul
1. Aborde la tensión subyacente de la etapa de corte rotativo; no atribuya todos los defectos únicamente al proceso de secado.
Muchas grietas y arrugas inducidas por el secado se originan durante la fase de corte rotativo. Dado que el abedul es relativamente tenaz, los ángulos de cuchilla inadecuados o las holguras incorrectas de la barra de presión durante el corte pueden provocar la acumulación de tensiones compresivas latentes dentro de la chapa. Una vez que dicha chapa entra en el secador, la pérdida de humedad desencadena la liberación de estas tensiones internas, lo que provoca hendiduras o grietas. Además, existen diferencias significativas entre el duramen y la albura del abedul: el duramen es más denso y más resistente a la eliminación de humedad, mientras que la albura tiene un mayor contenido de azúcar, lo que la hace más propensa a la decoloración cuando se expone al calor. Las chapas de duramen y de albura deben clasificarse y procesarse por separado en lugar de mezclarse en la línea de secado. Además, las muescas superficiales de la cuchilla de corte y las inconsistencias de espesor pueden provocar velocidades desiguales de evaporación de la humedad a través de la chapa, lo que agrava aún más los defectos de secado.
2. Priorizar la calidad del medio de aire caliente; controlar estrictamente los niveles de polvo y oxígeno.
Dada la apariencia limpia e impecable de la chapa de abedul, los requisitos de pureza del medio de aire caliente son mucho más estrictos que los de las chapas estándar de especies mixtas. Si los gases de combustión del horno de secado entran en los conductos de aire, o si el polvo de madera circula con el aire caliente y se adhiere a la superficie de la chapa, puede crear un residuo turbio y moteado que es imposible de limpiar. Además, en un entorno de alta temperatura y rico en oxígeno, los extractivos solubles de la madera de abedul son propensos a la oxidación y a la decoloración. Durante la producción, los sistemas de eliminación de polvo e intercambio de calor deben monitorearse continuamente; se debe dar prioridad al uso de aire caliente limpio (mediante un intercambiador de calor) en lugar de permitir que los gases de combustión de combustión directa entren en contacto con la chapa. El contenido de humedad del aire circulante también debe ajustarse dinámicamente. En las etapas media y final del proceso de secado, se debe evitar el uso prolongado de un flujo de aire de baja humedad y alta velocidad, ya que esto puede sellar la superficie, creando una “cáscara dura” que atrapa la humedad en el interior, un fenómeno comúnmente conocido como “endurecimiento superficial”.
3. Equilibrar la migración de humedad tanto en dirección transversal como longitudinal para minimizar la disparidad entre ambos lados de la chapa de madera
La exposición desigual al calor y al flujo de aire en las superficies superior e inferior de la chapa de madera es la causa principal del alabeo. Además de equilibrar el flujo de aire entre las boquillas superior e inferior, se debe prestar atención a la distribución del flujo de aire en todo el ancho del secador. Cerca de las paredes laterales, el aire tiende a generar reflujo o corrientes de remolino, lo que puede provocar que las chapas de los bordes se sequen demasiado rápido —lo que genera grietas— o permanezcan húmedas debido a un flujo de aire insuficiente. Se pueden utilizar deflectores de flujo de aire para ajustar finamente la distribución del aire, garantizando una tasa de evaporación constante en todo el ancho. En los secadores continuos, las transiciones entre zonas de temperatura deben ser graduales; los cambios bruscos de temperatura, “en forma de acantilado”, pueden alterar la tasa de migración de humedad y provocar concentración de tensiones.
4. Gestión del proceso de enfriamiento y descarga para evitar que las chapas a alta temperatura queden expuestas repentinamente a las temperaturas ambientales
Muchos fabricantes se centran exclusivamente en los parámetros dentro de la zona de secado, descuidando la fase de enfriamiento durante la descarga. Cuando la chapa de abedul está a alta temperatura, las paredes de sus células se encuentran en un estado relajado. Si de repente entra en contacto con el aire ambiente más frío del taller, la superficie se enfría y se contrae rápidamente, generando una intensa tensión térmica. Esto a menudo produce un patrón fino, similar a una red, de grietas en la superficie. Además, tales fluctuaciones rápidas en el contenido de humedad provocan una rehumidificación desigual posteriormente. Se debe implementar una etapa de enfriamiento controlado después del proceso de secado, permitiendo que la temperatura de la chapa descienda gradualmente antes de trasladarla al área de almacenamiento en equilibrio. Las cámaras de acondicionamiento no son meramente para almacenamiento; deben mantener un entorno estable de temperatura y humedad. Esto permite que la humedad dentro de la chapa se redistribuya gradualmente, liberando así las tensiones internas residuales.
5. Establecimiento de objetivos diferenciados de contenido de humedad según el uso final
Diferentes aplicaciones posteriores para las chapas requieren diferentes rangos óptimos de contenido de humedad. Para las chapas de abedul destinadas a usarse como chapas de cara o en paneles preacabados (pintados/lacados), el contenido de humedad no debe ser demasiado bajo. Por el contrario, para las chapas utilizadas en madera contrachapada estructural —o aquellas destinadas a su envío a regiones áridas— el contenido de humedad puede fijarse en un nivel más bajo. Aplicar un estándar uniforme de contenido de humedad de manera general resulta problemático: o bien provocará absorción de humedad y la consiguiente deformación durante su uso posterior, o bien dará lugar a una fragilidad excesiva, causando altas tasas de rotura durante el procesamiento. Los niveles objetivo de contenido de humedad también deben ajustarse finamente para tener en cuenta las fluctuaciones de la humedad del taller entre las estaciones lluviosa y seca.
II. Defectos comunes en el secado de la chapa de abedul: causas y estrategias de mejora específicas
1. Microgrietas en forma de red y finas grietas «en caparazón de tortuga» (distintas de la simple hendidura en los extremos)
Causas: Durante las etapas media y tardía del secado, la superficie pierde humedad demasiado rápido, formando una “corteza dura” que dificulta la difusión hacia el exterior de la humedad interna; la consiguiente expansión interna ejerce tensión sobre la capa superficial. Además, el enfriamiento rápido al salir del secador genera una tensión por choque térmico, que se suma a las tensiones ya presentes del proceso inicial de corte rotativo.
Estrategias de mejora: Introducir humidificación controlada durante la fase intermedia del secado para suavizar la superficie de la chapa y romper el efecto de “cáscara dura”. Reducir la velocidad de aumento de temperatura durante las etapas intermedia y final, y disminuir la velocidad del flujo de aire. Implementar una zona de “enfriamiento lento” para garantizar que las chapas a alta temperatura no queden expuestas a soplos directos de aire frío. Calibrar periódicamente la barra de presión y la holgura de la cuchilla durante el proceso de desenrollado para minimizar las tensiones iniciales introducidas en la chapa. Las chapas que ya presenten grietas finas en forma de red deben ser degradadas, clasificadas por separado y excluidas de la etapa de prensado en caliente.
2. Envejecimiento localizado o decoloración turbia en la superficie de la chapa (sin manchas de moho/hongos claramente definidas)
Causas: acumulación de polvo o partículas finas de carbono presentes en la corriente de aire caliente; contaminación de la superficie de la chapa por niebla de aceite o gases de combustión debido a fugas en el sistema de intercambio de calor; o exposición prolongada a condiciones de alta humedad, lo que provoca que los extractivos internos de la madera migren lentamente hacia la superficie. Medidas de mejora: limpiar periódicamente el polvo de los conductos de aire, los intercambiadores de calor y las boquillas; inspeccionar y reparar las estructuras de sellado de los intercambiadores de calor. En los sistemas de calefacción alimentados con biomasa, asegurar una filtración eficaz de los gases de combustión. Durante la fase inicial de secado, atravesar rápidamente la etapa de alta humedad —en la que la humedad se libera con facilidad— para evitar la exposición prolongada a condiciones de temperatura baja a media y alta humedad. Evitar que las chapas húmedas crudas se contaminen con tierra; realizar una limpieza sencilla de las superficies de las chapas para eliminar la suciedad y los granos de arena antes de introducirlas en el secador.
3. Alabeo unilateral o torsión en forma de S de las chapas
Causas: espesor desigual (más fino en un lado, más grueso en el otro); flujo de aire desigual a lo ancho, lo que hace que un lado se seque más rápido que el otro; alimentación desalineada, lo que provoca que un lado quede expuesto continuamente a más flujo de aire; o una diferencia inicial en el contenido de humedad entre las superficies superior e inferior de la chapa.
Medidas de mejora: Instalar dispositivos de alineación/corrección en la estación de alimentación para garantizar que las chapas estén centradas durante el transporte. Clasificar las chapas por espesor para minimizar las variaciones dentro de cada lote. Ajustar los deflectores de aire en ambos lados para equilibrar el flujo de aire. Separar manualmente las chapas con diferencias significativas entre sus superficies superior e inferior antes de la alimentación y procesarlas por separado.
4. Alto gradiente de contenido de humedad interno (exterior seco, interior húmedo), lo que provoca ampollas o delaminación durante el prensado en caliente
Causas: Velocidad excesiva de la máquina que resulta en un tiempo de secado insuficiente; un perfil de temperatura de secado demasiado alto al inicio, que provoca el sellado prematuro de los poros superficiales; o el procesamiento de chapas gruesas y delgadas en la misma línea, donde la humedad de las chapas más gruesas no puede escapar a tiempo.
Medidas de mejora: Para las chapas gruesas de abedul, utilice una velocidad de calentamiento inicial más lenta y amplíe el ciclo de secado general. Implemente una estrategia de control de humedad multietapa: precalentamiento con alta humedad, deshidratación constante en la etapa intermedia y acondicionamiento/igualación de la humedad en la etapa final. Separe estrictamente las líneas de producción o los lotes de chapas de diferentes espesores. Aumente las inspecciones por muestreo del contenido de humedad del núcleo, en lugar de depender únicamente de las lecturas de humedad superficial.
5. Aparición de hendiduras o picaduras similares a poros en la superficie de la chapa
Causas: burbujas de aire internas o vaporización rápida de la humedad dentro de la chapa húmeda, que rompe las paredes celulares; calentamiento excesivamente rápido, que hace que la humedad interna hierva y se vaporice; o defectos preexistentes en la materia prima —como agujeros de insectos o bolsas de resina— que se vuelven más pronunciados tras el secado. Medidas de mejora: implementar un aumento gradual de la temperatura en la zona de precalentamiento para permitir que la humedad interna se difunda de forma constante, evitando la vaporización rápida; reducir la velocidad del aire caliente en la etapa inicial de secado para ralentizar la solidificación superficial; eliminar las chapas crudas que contengan agujeros de insectos o signos de descomposición; y dejar reposar brevemente las chapas húmedas obtenidas por torneado para aliviar la tensión interna antes de que entren al secador.
6. Aparición secundaria de mancha azul o crecimiento de moho en las chapas secas durante el almacenamiento
Causas: el contenido de humedad final excede las especificaciones; alta humedad y mala ventilación en el área de acondicionamiento/almacenamiento; apilamiento demasiado denso, que impide el flujo de aire hacia el núcleo de la pila y provoca una absorción de humedad localizada; contacto con suelos o paredes húmedas.
Medidas de mejora: controlar estrictamente el contenido de humedad final y volver a secar cualquier chapa que exceda los límites; garantizar una ventilación regular y el control de la humedad en el área de almacenamiento; incorporar canales de aire dentro de las pilas de chapa y usar palés para elevarlas del suelo, evitando la absorción de humedad del terreno; priorizar la colocación de las chapas recién secadas en áreas bien ventiladas y evitar almacenarlas junto a productos semielaborados de alta humedad.
El secado de la chapa de abedul es, fundamentalmente, un proceso de «gestionar la tensión, estabilizar la humedad y garantizar la limpieza». A diferencia de las especies en las que el objetivo principal es la deshidratación rápida, el abedul requiere una velocidad constante y controlada de migración de la humedad. No existen parámetros de proceso fijos y permanentes; en su lugar, los ajustes deben modificarse continuamente en función de factores como el origen del tronco, la temporada de tala, el espesor de la chapa y el estado operativo del sistema de calefacción. Al centrarse en etapas a menudo pasadas por alto —como la gestión previa al corte rotativo, el mantenimiento de condiciones de aire caliente limpias y la implementación de una fase controlada de enfriamiento y equilibrado—, se pueden producir de forma constante chapas de abedul limpias, planas y de contenido de humedad uniforme, cumpliendo con los rigurosos estándares exigidos por los fabricantes de paneles de alta gama.


