 English
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu



Cómo aumentar la velocidad de secado en los secadores de chapas
Cómo aumentar la velocidad de secado en los secadores de chapas
En la producción de madera contrachapada, el secado de las chapas es un proceso crítico que limita la capacidad de toda la línea de producción. Una velocidad de secado lenta no solo provoca cuellos de botella —lo que genera acumulación de material en la etapa de desenrollado rotativo y congestión a lo largo de la línea de producción—, sino que también aumenta el consumo de energía por unidad de chapa. Sin embargo, simplemente aumentar la velocidad puede ocasionar fácilmente problemas como alabeo, agrietamiento, distribución desigual de la humedad (donde la superficie está seca pero el interior permanece húmedo) y una calidad de encolado comprometida. Para aumentar la velocidad de secado de forma segura y constante, no basta con elevar ciegamente las temperaturas o acelerar la velocidad de alimentación de las chapas. En su lugar, se requiere un enfoque sistemático —que abarque el pretratamiento de las materias primas, la optimización de los sistemas de aire caliente, los procesos de secado por zonas, la mejora del sellado y aislamiento de los equipos, el monitoreo y control inteligentes, y un mantenimiento diario diligente— para lograr el equilibrio adecuado entre la eficiencia del secado y la calidad de la chapa terminada.
En esencia, el secado de la chapa implica dos procesos: la migración de la humedad desde el interior de la chapa hacia su superficie y la eliminación de la humedad superficial mediante un flujo de aire caliente. El cuello de botella en la velocidad de secado a menudo no es la falta de calor, sino la formación de una capa límite de aire saturado y húmedo sobre la superficie de la chapa, que dificulta la evaporación continua. Alternativamente, la tasa de difusión interna de la humedad puede no mantener el ritmo de la tasa de evaporación superficial, lo que provoca defectos relacionados con el estrés, concretamente una condición de “seco por fuera, húmedo por dentro”. Cualquier estrategia para aumentar la velocidad de secado debe centrarse en superar estos cuellos de botella y, al mismo tiempo, alinearse con la cinética natural de la migración de la humedad.
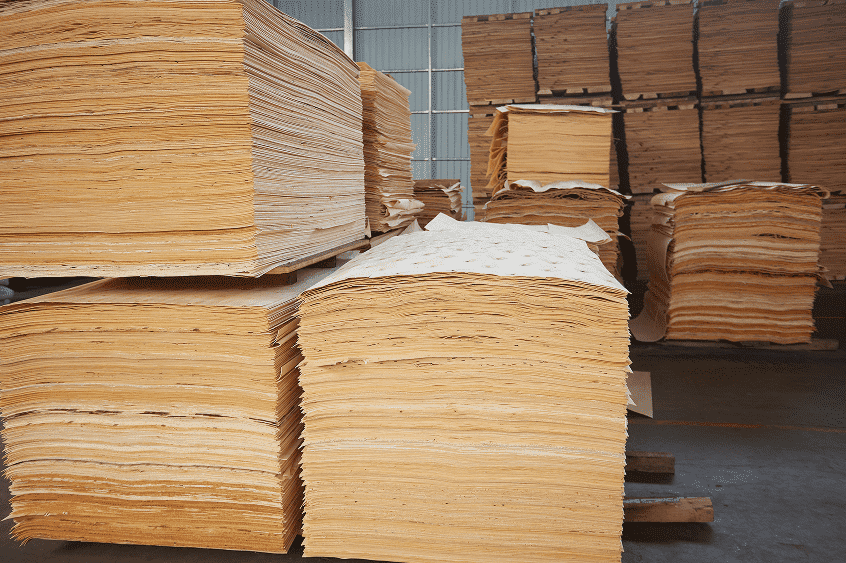
I. Priorizar la clasificación y el presecado en la etapa inicial para reducir la carga en la fuente
Muchos fabricantes pasan por alto la etapa de alimentación, permitiendo que se sequen juntas chapas con diferentes contenidos de humedad, espesores y especies de madera. En tales casos, el secador debe configurarse según los requisitos del material más difícil de secar, lo que reduce significativamente la velocidad general de procesamiento.
Las chapas deben clasificarse tras el desenrollado rotativo según su contenido de humedad inicial, espesor y especie de madera, y luego alimentarse al secador en lotes uniformes. Las chapas con alto contenido de humedad deben agruparse por separado; no deben procesarse junto con chapas delgadas de baja humedad. Cuando las condiciones lo permitan, incorpore una fase de presecado natural o una zona de presecado simple. Esto permite que la chapa elimine parte de su “agua libre” antes de entrar al secador principal, reduciendo así la carga de humedad. Esto no solo acorta el tiempo de secado requerido dentro de la unidad principal, sino que también mitiga el riesgo de agrietamiento causado por una evaporación rápida y agresiva durante las etapas iniciales. Además, minimice el apilamiento de chapas de desenrollado rotativo y evite la acumulación localizada de agua para prevenir picos anómalos en el contenido de humedad. Al alimentar las chapas al secador, asegúrese de que estén alineadas correctamente—minimizando superposiciones o bordes apoyados unos sobre otros—para que cada hoja quede completamente expuesta al aire caliente, evitando así la aparición de “humedad atrapada” (puntos húmedos).
II. Optimización del sistema de aire caliente: control coordinado de temperatura, velocidad del aire y humedad zonal
La temperatura, la velocidad del aire y la humedad relativa del medio de aire caliente son los tres parámetros fundamentales que determinan la velocidad de secado. Estos deben ajustarse de manera coordinada entre sí; debe evitarse simplemente elevar la temperatura de forma aislada.
1. Implementar un secado zonal y multietapa en lugar del secado a temperatura constante
Para los secadores de chapa de tipo rodillo o de cinta de malla, se recomienda dividir el proceso en zonas distintas: una zona de precalentamiento/evaporación, una zona de secado a velocidad constante, una zona de secado a velocidad decreciente y una zona de acondicionamiento/equilibrio de la humedad. La etapa inicial, caracterizada por alta temperatura y alta humedad, facilita la rápida evaporación del “agua libre” de las chapas. La etapa intermedia utiliza un mayor flujo de aire para arrastrar rápidamente el vapor de agua. La etapa final consiste en reducir la temperatura y ajustar la humedad para permitir que la humedad interna migre hacia la superficie, evitando el “endurecimiento superficial”: un fenómeno en el que la superficie se seca y se endurece prematuramente, sellando los poros. Un enfoque de temperatura constante “válido para todo” o bien obliga a una velocidad de producción más lenta o bien da como resultado un alto volumen de chapas defectuosas y rechazadas.
2. Aumentar adecuadamente la velocidad del aire de impulsión para romper la capa límite de aire húmedo
Aumentar la velocidad de los chorros de aire dirigidos a la superficie de la chapa suele ser más eficaz para acelerar el proceso de secado que simplemente elevar la temperatura. El flujo de aire a alta velocidad incide directamente sobre la superficie de la chapa, dispersando la película de vapor de agua saturado y manteniendo un alto diferencial de presión evaporativa. Sin embargo, una mayor velocidad no siempre es mejor; una velocidad excesiva puede provocar un aumento brusco del consumo energético de los ventiladores, así como el desplazamiento o la desalineación de las chapas más delgadas. La velocidad óptima del aire debe determinarse en función del espesor de las chapas. Además, inspeccione periódicamente las boquillas de aire y elimine cualquier obstrucción de polvo de madera para garantizar un flujo de aire uniforme en todo el ancho del secador, evitando un secado desigual, en el que los bordes permanezcan demasiado húmedos mientras el centro se seca en exceso.
3. Controlar la humedad relativa dentro de la cámara de secado para mantener la fuerza motriz evaporativa
A una temperatura determinada, una menor humedad relativa dentro de la cámara de secado da lugar a una mayor diferencia de presión evaporativa, lo que a su vez acelera el proceso de secado. Es esencial regular adecuadamente el caudal de aire de escape para garantizar que el gas de escape con alta humedad se elimine de manera oportuna. Simultáneamente, implemente la recuperación de calor: no se limite a ventilar todo el aire caliente. Si la eliminación de humedad es insuficiente, la humedad se acumulará dentro de la cámara de secado; incluso a altas temperaturas, el proceso de secado se estancará.
III. Mejora de las fuentes de calor, el aislamiento y el sellado para minimizar las pérdidas de calor innecesarias
La pérdida de calor es una razón a menudo pasada por alto por la que muchos secadores antiguos presentan velocidades de secado lentas y una capacidad de producción limitada.
Primero, inspeccione la capa de aislamiento del secador. Sustituya los paneles de aislamiento envejecidos o dañados y asegúrese de que todas las juntas, puertas de acceso y aberturas de carga y descarga estén debidamente selladas con juntas para evitar la pérdida de calor o la entrada de aire frío. La infiltración de aire frío puede provocar caídas localizadas de temperatura, creando “zonas muertas” donde el secado resulta ineficaz. Mejorar el sellado de una unidad suele conllevar un aumento significativo de la capacidad de producción, incluso cuando se opera con los mismos parámetros.
En segundo lugar, optimizar el suministro de calor. Sistemas como los quemadores de biomasa, las unidades de recuperación de calor o el aprovechamiento en cascada del calor residual de los hornos pueden proporcionar una fuente de calor estable y constante, evitando las fluctuaciones de temperatura. Cuando la fuente de calor es inestable, los operarios a menudo se ven obligados a adoptar un enfoque conservador, reduciendo la velocidad de alimentación para evitar problemas. Cuando sea factible, las líneas de producción pueden adaptarse con sistemas de intercambio de calor que utilicen el calor de los gases de escape para precalentar el aire fresco entrante, mejorando así la eficiencia térmica y aumentando la capacidad de secado sin requerir combustible adicional.
IV. Alinear la velocidad de transporte con la estructura del equipo para lograr un flujo de material estable y continuo
La velocidad de transporte del secador debe coordinarse con las zonas de secado, el espesor de la chapa y el contenido de humedad. Para chapas más gruesas o especies de madera de alta densidad (como ciertas maderas duras), la difusión de la humedad es más lenta, lo que significa que la velocidad de la cinta transportadora no puede aumentarse indiscriminadamente. Por el contrario, para chapas más delgadas —como las fabricadas con eucalipto o madera de caucho— la velocidad puede aumentarse, siempre que se mantenga dentro de parámetros operativos seguros.
En los secadores de rodillos de varias capas, es crucial garantizar que los rodillos de cada nivel estén sincronizados y ejerzan una presión uniforme para evitar que la chapa se deslice, derive o se apile. Los sistemas automatizados de carga por presión negativa y los mecanismos que aseguran una alimentación plana ayudan a prevenir que la chapa se arrugue o se superponga, garantizando que cada hoja quede plana y esté expuesta al calor de manera uniforme. En muchos casos, los intentos de aumentar la velocidad de producción fracasan no por falta de calor, sino por un flujo de material inestable: los frecuentes atascos o superposiciones de chapas obligan a los operarios a reducir la velocidad de funcionamiento. Al seleccionar equipos nuevos o adaptar unidades existentes, los sistemas que incorporan flujo de aire circulante tridimensional, ventiladores con zonas independientes y control de temperatura por zonas en varias capas ofrecen ventajas significativas frente a los diseños antiguos de conductos de circulación única. Facilitan velocidades de procesamiento más altas y, al mismo tiempo, garantizan una mayor uniformidad en el contenido de humedad.
V. Implementación de la detección inteligente de humedad para el control adaptativo de la velocidad
Los métodos tradicionales —que dependen del muestreo manual y de la experiencia del operador para ajustar la configuración de la máquina— rara vez permiten una operación constante a la velocidad segura máxima. Al instalar sensores de humedad en línea para capturar datos en tiempo real tanto en la etapa de alimentación como en la de salida, el sistema de control puede ajustar automáticamente la velocidad de la línea, las temperaturas de las zonas y la configuración de los ventiladores de extracción. Esto permite una adaptación dinámica: la máquina reduce la velocidad para chapas más húmedas y la aumenta para chapas más secas.
Integrar un sistema de clasificación visual de la humedad basado en IA con una configuración de secado inteligente minimiza el error humano, maximiza la capacidad de producción del secador y evita la práctica común de operar el equipo a velocidades innecesariamente bajas “para ir sobre seguro”. También mitiga problemas como el desperdicio de energía por sobresecado o los defectos de producción causados por un secado insuficiente (que puede afectar negativamente al prensado en caliente posterior).
VI. Establecimiento de un mantenimiento rutinario para eliminar las causas ocultas de la degradación de la velocidad
Durante la operación a largo plazo, la acumulación de polvo de madera es un asesino silencioso de la eficiencia de secado. La acumulación de polvo en boquillas, conductos de aire, intercambiadores de calor y rodetes de ventilador obstruye el flujo de aire, reduce la eficiencia del intercambio térmico y disminuye el volumen de aire caliente, lo que provoca una disminución gradual de la velocidad de secado. Muchas fábricas atribuyen erróneamente esto a una falta inherente de capacidad del equipo.
Es esencial un plan de mantenimiento estructurado: limpiar regularmente el polvo de madera de los conductos de aire, las boquillas y los intercambiadores de calor; inspeccionar los rodillos en busca de desgaste, verificar la tensión de las correas y monitorear las correas del ventilador en busca de deslizamiento; y despejar los conductos de escape para prevenir la condensación de humedad y las obstrucciones. Un secador bien mantenido puede ser más de un 20 % más eficiente que una unidad idéntica que sufre una fuerte acumulación de polvo.
VII. La “línea roja” para los aumentos de velocidad: salvaguardar los estándares de calidad
Existen límites claros y definitivos sobre cuánto se puede aumentar la velocidad de secado. Un calentamiento excesivamente rápido o velocidades de máquina demasiado altas pueden impedir que la humedad dentro de la chapa se difunda hacia el exterior, provocando que la superficie se endurezca prematuramente. Esto genera problemas como endurecimiento superficial, agrietamiento, alabeo y ampollas. Dado que las distintas especies de madera tienen tolerancias variables —por ejemplo, las chapas de eucalipto (ya sean chapas finas de cara o chapas gruesas de núcleo) y las chapas de madera dura requieren parámetros de procesamiento distintos—, no es apropiado aplicar un enfoque “único para todos”. Al intentar aumentar la velocidad de producción, adopte una estrategia incremental de prueba y error: mantenga constante el lote de chapa, realice aumentos pequeños y graduales en la velocidad de la máquina y supervise continuamente el contenido de humedad de la salida junto con la tasa de defectos superficiales. Este proceso ayuda a identificar el rango operativo óptimo que equilibra el volumen de producción con el rendimiento; evite realizar cambios drásticos de parámetros de una sola vez.
Aumentar la velocidad de secado de un secador de chapa no es simplemente cuestión de «subir la temperatura y acelerar la alimentación». Requiere una optimización integral y sistémica que abarque las materias primas, la circulación de aire caliente, el equipo y el control del proceso. Mediante la implementación de una preselección y un presecado para reducir la carga, el uso de una aplicación zonificada de aire caliente para romper las capas límite de humedad y la incorporación de sistemas inteligentes de monitoreo y control para estabilizar el proceso —todo ello respaldado por un aislamiento térmico, un sellado y un mantenimiento periódico adecuados—, los fabricantes pueden aumentar de forma sostenible la capacidad de secado. Este enfoque permite un mayor rendimiento sin un aumento significativo de la tasa de defectos, reduce el consumo energético por unidad de chapa, se alinea con el ritmo de producción de las etapas de desenrollado y prensado en caliente y, en última instancia, mejora la eficiencia general y la rentabilidad de toda la línea de producción de contrachapado.


