English
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

Consideraciones clave en la producción de sustratos para pisos de ingeniería
Consideraciones clave en la producción de sustratos para pisos de ingeniería
El sustrato constituye el marco estructural central de los pisos de madera de ingeniería. Su estabilidad, la calidad del encolado y el contenido de humedad determinan directamente si el piso terminado presentará problemas de abombamiento, agrietamiento, delaminación o deformación. Dado que las capas centrales y las chapas de cara son los componentes más críticos del sustrato, los procesos de corte rotativo, secado, clasificación y ensamblaje son de suma importancia para el control de calidad. La producción debe estandarizarse a lo largo de toda la cadena de valor —desde la selección de materias primas y el procesamiento de chapas hasta el secado, el acondicionamiento, el encolado, el ensamblaje, el prensado en caliente, el posprocesamiento y el almacenamiento— para mitigar los posibles riesgos de producción.
I. Gestión de materias primas: selección diferenciada para capas centrales y chapas de cara
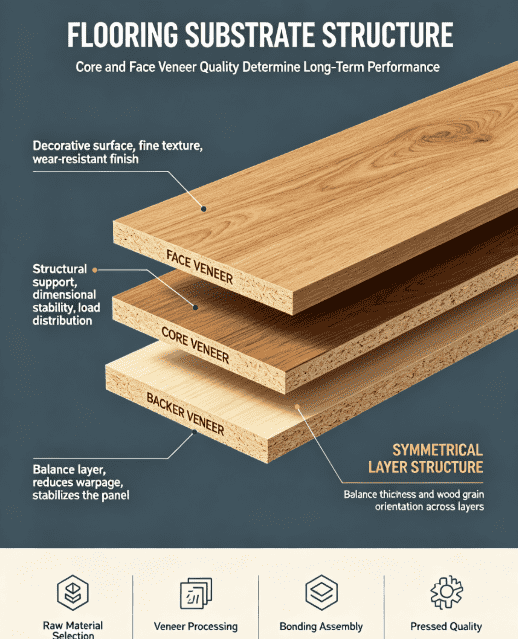
La chapa de cara actúa como capa superficial decorativa; por lo tanto, se prefieren maderas duras con patrones de veta atractivos y texturas finas, como el roble, el abedul o el nogal negro. Las capas del núcleo proporcionan soporte estructural, utilizando típicamente maderas más blandas de crecimiento rápido como el álamo o el eucalipto, que ofrecen densidad moderada, rentabilidad y buena estabilidad de secado. Para cualquier lote dado, es esencial seleccionar especies de madera con propiedades similares para prevenir tensiones internas excesivas causadas por una contracción desigual.
A la llegada a la instalación, los troncos deben someterse a un cribado para eliminar aquellos que presenten signos de descomposición, daños por insectos, nudos muertos grandes o “corazón negro” (duramen decolorado y degradado). Los troncos deben almacenarse en una zona bien ventilada y sombreada —protegida de la luz solar directa y la lluvia— para evitar el crecimiento localizado de moho o el agrietamiento prematuro. Tras cortarlos a la longitud requerida, los troncos se someten a un proceso de vaporización o ebullición para ablandar la madera. Esto reduce su dureza y, con ello, minimiza la aparición de rebabas, desgarros o fragmentación durante las operaciones de torneado o rebanado. Para las chapas de cara, la temperatura y la duración de la vaporización deben controlarse cuidadosamente para garantizar un proceso más suave que preserve la integridad de los patrones naturales de la veta de la madera.
II. Puntos clave del proceso para la preparación de chapas de cara y capa central
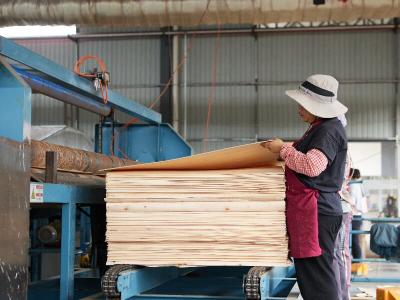
Las chapas decorativas se producen típicamente mediante rebanado o corte semirotativo para garantizar un patrón de veta continuo y estéticamente agradable. Las capas del núcleo se producen principalmente mediante corte rotativo, con especial atención a lograr un espesor uniforme y una superficie plana y homogénea. La separación de la cuchilla y los ajustes de la barra de presión en los equipos de corte rotativo requieren una calibración periódica. Las tolerancias de espesor de las chapas deben controlarse estrictamente; una variación excesiva de espesor puede provocar solapamientos del núcleo, huecos o una superficie irregular en el panel base durante el proceso posterior de ensamblaje (encolado).
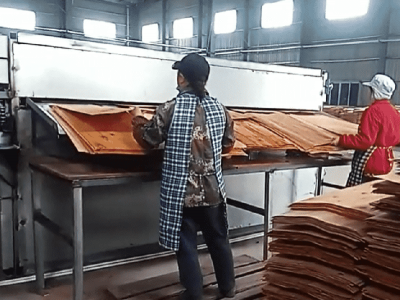
Tras el corte rotativo, las chapas húmedas deben someterse a un proceso de clasificación inicial. En el caso de las chapas de cara, el objetivo principal es retirar las piezas con nudos vivos excesivos, grietas, inclusiones de corteza o marcas de cuchilla graves. En el caso de las chapas de núcleo, la prioridad es descartar las piezas con agujeros grandes, grietas largas o rebabas significativas. Los defectos leves pueden repararse, mientras que los defectos graves deben desviarse y evitarse que entren en la siguiente etapa de producción.
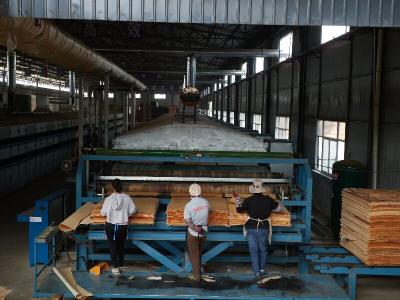
El secado es el paso más crítico en el procesamiento de las chapas de madera, y a menudo es la etapa en la que muchas fábricas encuentran problemas. Las chapas húmedas se introducen en un secador, donde deben secarse a baja temperatura y a una velocidad constante y uniforme; está estrictamente prohibido el secado rápido a altas temperaturas. El contenido de humedad de las chapas de cara se controla típicamente entre el 8 % y el 10 %, mientras que el de las chapas de núcleo se mantiene entre el 8 % y el 12 %. **Es esencial mantener el contenido de humedad de las chapas de cara y de núcleo lo más cercano posible. Si la disparidad es demasiado grande, las capas de cara y de núcleo se contraerán a ritmos diferentes al exponerse a cambios posteriores de temperatura y humedad, lo que con frecuencia provoca el alabeo de la superficie o el agrietamiento de la chapa de cara.** Una vez secas, las chapas no deben pasar inmediatamente a la siguiente línea de producción; en su lugar, deben colocarse en una sala de acondicionamiento para equilibrar su contenido de humedad. Esto permite que la humedad interna se libere de manera uniforme y elimina la tensión inducida por el secado. El entorno de acondicionamiento debe mantener niveles estables de temperatura y humedad. Las chapas deben clasificarse, etiquetarse claramente y apilarse por separado —manteniendo aparte las chapas de cara y las de núcleo— para evitar que se mezclen.
El lijado y recorte de las chapas es igualmente importante. Las chapas del núcleo deben lijarse para eliminar bordes ásperos y rebabas, mientras que las chapas de cara solo requieren un lijado ligero para evitar dañar la veta. Las chapas de cara también deben clasificarse según el patrón de la veta y la variación de color para cumplir con requisitos de ensamblaje específicos. Técnicas como el “book matching” y el “slip matching” deben agruparse por separado para garantizar una apariencia consistente en el producto final.
III. Encolado y ensamblaje: una estructura simétrica es clave para la estabilidad del sustrato
Los sustratos para pisos consisten en una estructura estratificada simétrica. El proceso de ensamblaje sigue el principio de **orientación alterna de la veta y estratificación simétrica**, que es la lógica fundamental para prevenir la deformación. Las direcciones de la veta de las chapas de cara y de las chapas de núcleo adyacentes deben ser perpendiculares entre sí. El número de capas de chapa, sus espesores y las especies de madera utilizadas deben ser lo más simétricos posible en las caras frontal y posterior; muchos casos de deformación del sustrato se deben a un apilado asimétrico o a configuraciones de chapa inconsistentes entre ambos lados.
Durante el proceso de encolado, la cantidad de adhesivo aplicada debe ajustarse en función del espesor de la chapa: utilice menos cola para las chapas de cara finas y una cantidad mayor para las chapas de alma más gruesas. Asegúrese de que el adhesivo se aplique de manera uniforme, sin huecos ni acumulaciones excesivas. Priorice el uso de adhesivos ecológicos de bajo contenido de formaldehído y supervise periódicamente el contenido de sólidos y la vida útil de la cola; nunca utilice adhesivo caducado. Tras la aplicación, deje transcurrir un «tiempo de ensamblaje abierto» (periodo de reposo) adecuado para que el adhesivo fragüe parcialmente; esto evita la formación de ampollas o de burbujas de aire dentro de la línea de cola durante el prensado en caliente. Ajuste esta duración según la temperatura y la humedad del taller: acórtela en entornos de alta temperatura para evitar que el adhesivo cure prematuramente y pierda su eficacia.
Durante el proceso de armado, realice inspecciones rigurosas: asegúrese de que los espacios entre las chapas no superen los límites especificados y rellene con prontitud cualquier hueco o agujero en las chapas del núcleo. Coloque correctamente las chapas de cara (por ejemplo, con la cara hacia abajo, según los requisitos específicos del proceso) para evitar invertir el frente y el reverso. Alinee las chapas con cuidado para evitar el desalineamiento de los bordes o la superposición de las chapas del núcleo. Una vez completado el armado, traslade con prontitud el conjunto a la etapa de prensado previo. El prensado previo elimina el aire entre las capas, asegura la adhesión inicial, facilita el transporte y evita que el armado se deshaga.
IV. Control del proceso durante el prensado en caliente para prevenir la delaminación y la formación de ampollas
El prensado en caliente es la etapa crítica para el encolado y la conformación. La temperatura, la presión y la duración son variables interdependientes y no deben alterarse arbitrariamente. Si la temperatura es demasiado baja o la duración demasiado corta, el adhesivo no curará por completo, lo que resultará en una resistencia de unión insuficiente y un alto riesgo de delaminación posterior. Por el contrario, si la temperatura es demasiado alta, las chapas de cara pueden quemarse o decolorarse, y la línea de cola puede volverse quebradiza. Una presión insuficiente provoca un mal contacto entre las chapas y la formación de huecos, mientras que una presión excesiva puede aplastar las chapas o hacer que el adhesivo se filtre hasta la superficie.
Durante el prensado en caliente, preste especial atención a la secuencia de ventilación y utilice una liberación de presión por etapas para expulsar rápidamente el vapor de humedad del interior del conjunto del panel; la acumulación de dicho vapor es la causa principal de las ampollas en el sustrato. Se conservan muestras de cada lote de producción y se someten a pruebas periódicas de resistencia al pelado por inmersión y de resistencia de la unión para garantizar que la durabilidad de la capa adhesiva cumpla con las normas requeridas.
Después del prensado en caliente, los paneles base no deben lijarse ni cortarse de inmediato. Deben retirarse de la línea de producción para una fase de acondicionamiento secundario (curado) que permita disipar las tensiones internas generadas durante el prensado en caliente. Si los paneles se cortan con precisión mientras persisten tensiones internas, seguirán deformándose durante el almacenamiento, el procesamiento o el uso final posteriores, lo que provocará un aumento significativo de la tasa de retrabajo.
V. Lijado, recorte de bordes e inspección de calidad: el guardián final
Una vez acondicionados, los paneles base se someten a un lijado de calibración de espesor. El uso de una secuencia de bandas abrasivas —de gruesa a fina— garantiza un espesor uniforme y una superficie plana. La cantidad de material eliminado de la chapa superficial debe controlarse estrictamente para evitar lijar a través de la chapa o dañar su veta. Además, todo el polvo de lijado debe eliminarse por completo; el polvo residual puede dificultar la adhesión de las capas de acabado posteriores, lo que provoca defectos como manchas blancas o una mala adhesión del recubrimiento.
Los bordes se recortan según especificación, eliminando rebabas y exceso de adhesivo. Cada panel terminado se inspecciona: se revisa la superficie en busca de grietas en la chapa, variaciones de color, abolladuras, exudación de adhesivo o ampollas; la capa del núcleo se examina para detectar huecos, chapas superpuestas o vacíos. Además, se analizan muestras para determinar el contenido de humedad, el módulo de rotura (resistencia a la flexión), el módulo de elasticidad y los niveles de emisión de formaldehído. Los productos no conformes se aíslan para su reparación o eliminación; nunca deben mezclarse con existencias conformes.
VI. Entorno del taller, almacenamiento y gestión de lotes
La temperatura y la humedad en el taller de producción deben mantenerse estables. En las regiones húmedas del sur, es necesaria la deshumidificación, mientras que en las regiones secas del norte se debe aumentar moderadamente la humedad. Esto evita que las chapas y los productos semielaborados absorban o pierdan humedad rápidamente entre las etapas de procesamiento. Las chapas de superficie son especialmente delicadas; la exposición prolongada al aire seco puede provocar fácilmente que se contraigan y se agrieten. Las chapas no utilizadas deben cubrirse con una película protectora.
En el almacén, los paneles terminados deben almacenarse fuera del suelo y lejos de las paredes, colocados sobre vigas de soporte (dunnage) y apilados de forma ordenada. La altura de la pila debe controlarse para evitar deformaciones causadas por una presión excesiva. El almacén debe mantenerse seco y protegido de la lluvia, con ventilación adecuada para evitar que los paneles inferiores se humedezcan o se enmohezcan. La gestión por lotes se implementa a lo largo de todo el proceso de producción. Cada lote —desde los troncos en bruto, las chapas de cara y las chapas de núcleo hasta los adhesivos y los ciclos de prensado en caliente— se registra meticulosamente, lo que permite una trazabilidad rápida hasta la etapa de producción específica en caso de que surja cualquier problema de calidad.
La calidad de un sustrato para pisos no depende de perfeccionar una sola etapa del proceso, sino del control equilibrado de toda la cadena de producción, abarcando tanto las chapas de cara como las chapas de núcleo. Mientras que la chapa de cara determina la apariencia del producto, la chapa de núcleo dicta su estabilidad estructural. Desde el vaporizado de los troncos en bruto, el desenrollado y secado de las chapas, y el acondicionamiento del contenido de humedad hasta el apilado simétrico, el prensado en caliente preciso y el alivio de tensiones, cualquier descuido en estos detalles puede dar lugar a reclamaciones de calidad relacionadas con el piso terminado. Mantener un contenido de humedad estable, una estructura de capas simétrica y una unión fiable sigue siendo el principio fundamental y perdurable de la producción de sustratos.