English
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 Việt
 العربية
 Melayu

¿Por qué varía la planitud de las chapas obtenidas por corte rotativo incluso cuando se utiliza la misma madera?
¿Por qué varía la planitud de las chapas obtenidas por corte rotativo incluso cuando se utiliza la misma madera?
En las instalaciones de producción de contrachapado, se encuentra con frecuencia un fenómeno desconcertante: incluso cuando se utiliza la misma especie de madera y el mismo lote de trozas, las chapas obtenidas por desenrollado varían significativamente. Algunas láminas son lisas y planas, mientras que otras presentan ondulaciones, se curvan a lo largo de un borde o sufren de fisuras en el reverso y alabeo. Cuando la planitud de la chapa no cumple con los estándares, se producen dificultades en el ensamblaje de los paneles, una aplicación desigual del adhesivo y la aparición de ampollas o delaminación tras el prensado en caliente, lo que en última instancia incrementa tanto la tasa de productos de calidad inferior como el volumen de desperdicios. Aunque muchos fabricantes tienden a culpar instintivamente a la madera en sí, la realidad es que, incluso con una materia prima constante, cualquier desequilibrio en el pretratamiento de las trozas, los parámetros de desenrollado, el estado del equipo, los procesos de secado o la gestión de tensiones puede provocar variaciones en la planitud.
I. La madera en sí: disparidades internas ocultas como causa raíz de las variaciones de planitud
La madera es un material anisótropo; incluso dentro de un mismo lote de trozas, las condiciones internas rara vez son uniformes. Esta es la causa fundamental del problema.
1. Distribución desigual del contenido de humedad
Dentro de una misma troza, el contenido de humedad varía naturalmente entre el duramen y la albura, así como entre el lado expuesto al sol y el lado en sombra. Además, las diferencias en el tiempo de almacenamiento y en la tasa de pérdida de humedad por los extremos de la troza crean gradientes de humedad entre el interior y el exterior. Las zonas con mayor contenido de humedad son más blandas y más propensas a deformarse bajo la presión de la cuchilla de corte. Por el contrario, las zonas más secas son susceptibles a la formación de pelusa superficial, al retroceso elástico y al alabeo. Esto da como resultado chapas que quedan «tensas» por un lado y «flojas» por el otro, lo que inevitablemente conduce a una falta de planitud.
2. Madera de reacción, excentricidad y variaciones en la densidad de los anillos anuales
Los troncos pueden presentar excentricidad, curvatura o la presencia de “madera de reacción” (madera de tensión o madera de compresión), todo lo cual introduce tensiones internas inherentes. El proceso de corte rotativo libera eficazmente estas tensiones acumuladas, provocando que la chapa se curve en direcciones específicas según dónde se concentraba la tensión. Dentro del mismo lote de troncos, algunos pueden ser rectos con anillos anuales uniformes, mientras que otros pueden ser curvos o contener cantidades significativas de madera de reacción, lo que genera diferencias marcadas en la calidad de las chapas obtenidas por corte rotativo. 3. Nudos, pudrición y fibra entrelazada
Cerca de los nudos, las fibras de la madera están desorganizadas, lo que provoca fluctuaciones repentinas en la resistencia al corte. Esto conduce a una presión inestable de la cuchilla rotativa y del rodillo de presión, lo que a menudo da como resultado una superficie ondulada. En las zonas con fibra entrelazada severa, la recuperación elástica desigual de las fibras después del corte puede causar alabeo localizado.
Soluciones: Estandarizar el pretratamiento de ablandamiento del rollizo. Priorizar el remojo en agua tibia o el vaporizado para garantizar un contenido de humedad uniforme y un ablandamiento consistente en todo el rollizo. Controlar cuidadosamente las temperaturas y duraciones del vaporizado para evitar un ablandamiento desigual, evitando tanto el exceso de vaporizado en algunas zonas como el ablandamiento insuficiente en otras. Clasificar los rollizos según su curvatura y excentricidad antes de alimentarlos a la línea de torneado; los rollizos con curvatura significativa o alta excentricidad deben procesarse por separado en lugar de mezclarse con rollizos de alta calidad.
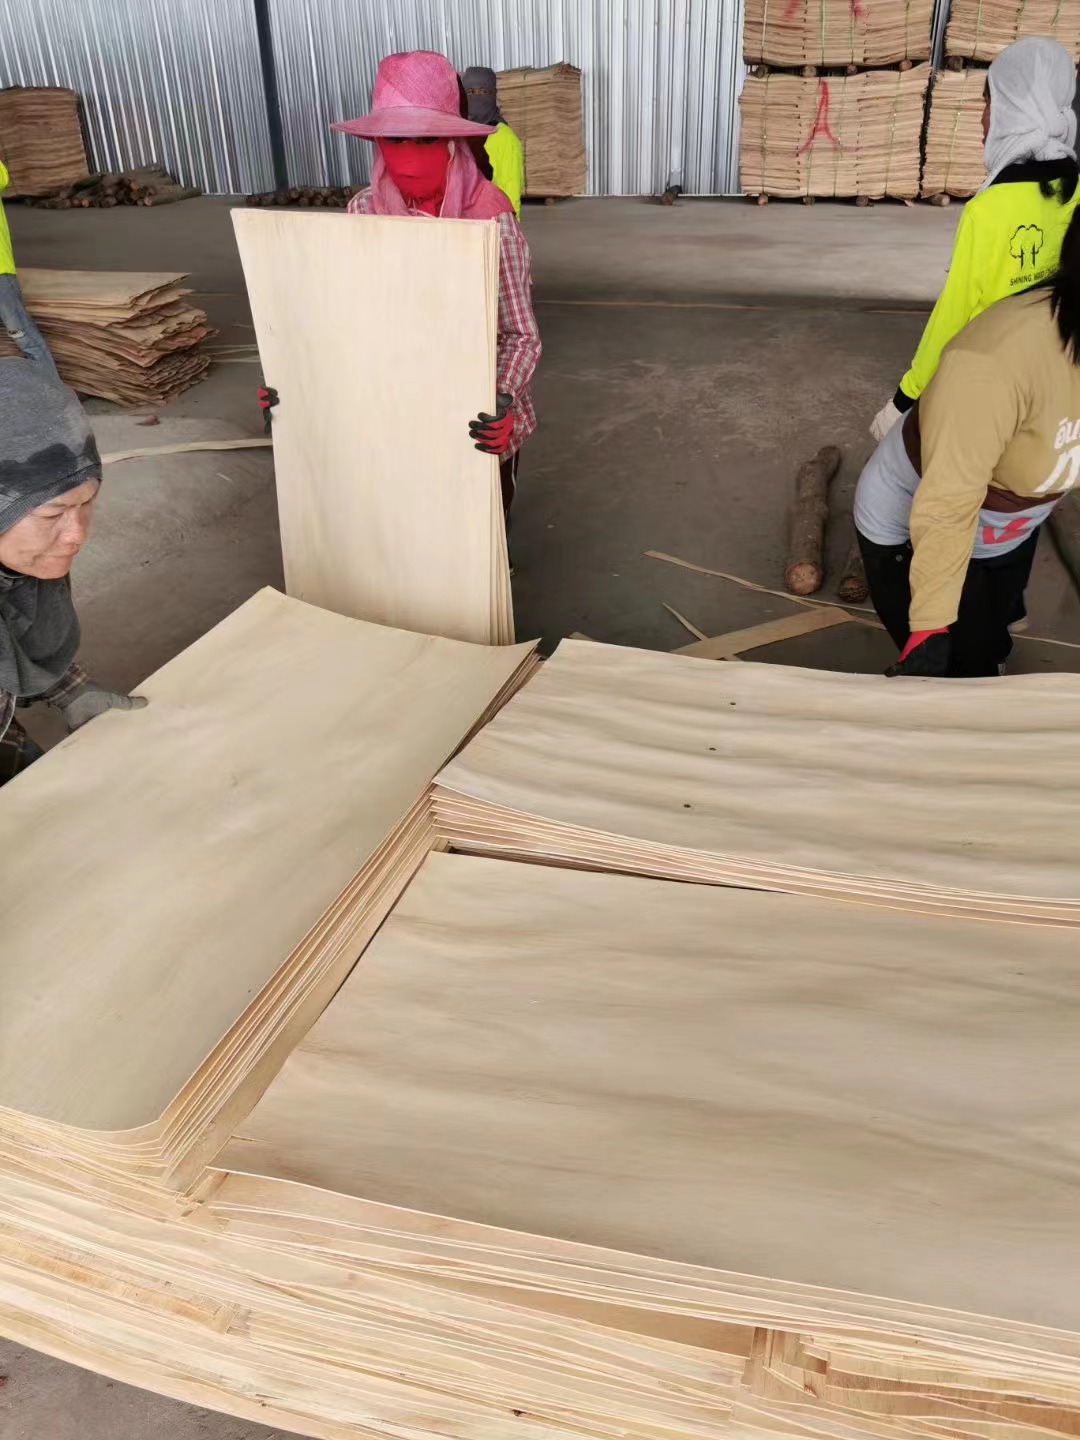
II. Etapa de torneado: parámetros y equipos como puntos clave de control para la planitud
Muchas chapas salen del proceso de torneado ya carentes de planitud. Esta etapa es la principal fuente de tales problemas y, afortunadamente, el área más fácil de ajustar y mejorar en la planta de producción.
1. Condición y precisión de instalación de la cuchilla de torneado
Si el filo de la cuchilla no está recto, se ha vuelto romo o está afilado con un ángulo inadecuado, no logra realizar un corte limpio a través de las fibras; en su lugar, desgarra y comprime la madera, creando una superficie ondulada. Una altura incorrecta de la cuchilla, desviaciones en la holgura de la cuchilla o un ángulo de incidencia (ángulo de despeje) inadecuado pueden provocar una compresión excesiva en la cara inferior de la chapa o un severo “back-checking” (grietas en el reverso). Al liberarse del tronco, las fibras comprimidas se recuperan elásticamente, lo que hace que la chapa se curve. Un ángulo de afilado excesivamente grande tiende a aumentar el curvado, mientras que un ángulo demasiado pequeño puede hacer que el filo de la cuchilla vibre, lo que produce ondulaciones visibles en la superficie de la chapa.
2. Presión desequilibrada de la barra de presión (o del rodillo de presión)
La presión aplicada por la barra de presión es fundamental para controlar la planitud de la chapa. Si la presión es demasiado alta, la cara inferior de la chapa se comprime en exceso; una vez que la chapa sale del tronco, esta capa comprimida se recupera elásticamente, lo que hace que la lámina se curve hacia afuera. Por el contrario, si la presión es insuficiente, las fibras no se cortan limpiamente, lo que provoca fisuras en el reverso o bordes sueltos. Además, si la presión no es uniforme a lo ancho del tronco, la chapa se deformará o se curvará en un lado. 3. Problemas con el centrado del tronco, la sujeción por husillos y la excentricidad de los rodillos
El centrado inexacto del tronco, el deslizamiento en las mordazas del husillo, los rodamientos desgastados en los rodillos de apoyo o un descentramiento excesivo de los rodillos pueden hacer que el tronco oscile durante el proceso de corte rotativo. Esto provoca un espesor de chapa inconsistente —que varía entre grueso y delgado—, lo que conduce a una contracción desigual en las etapas posteriores y a una pérdida total del control de la planitud. La estabilidad disminuye significativamente a medida que el tronco se corta hacia el núcleo, lo que hace que las últimas láminas de chapa sean especialmente propensas a curvarse y deformarse.
4. Velocidades de corte rotativo desajustadas
Cuando la velocidad de rotación y la velocidad de avance no están debidamente sincronizadas, el impacto de corte se vuelve inestable, lo que a menudo provoca que la chapa delgada desarrolle ondulaciones o “marcas de vibración”.
Soluciones: Establecer un proceso estandarizado de configuración y ajuste. Afilar regularmente la cuchilla de corte para garantizar un filo perfectamente recto. Estandarizar los parámetros —como el ángulo de rectificado, la altura de la cuchilla, la holgura de la cuchilla y la fuerza de la barra de presión— según el espesor específico de la chapa y la especie de madera. Inspeccionar y mantener las abrazaderas del husillo, los rodillos y los cojinetes para eliminar la excentricidad. Asegurar un centrado preciso de los troncos antes de la carga; en el caso de troncos curvados, alinearlos para minimizar la excentricidad. Utilizar velocidades de corte rotativo constantes para troncos de las mismas especificaciones a fin de reducir el impacto del corte. Además, no dejar la chapa húmeda recién cortada expuesta a la intemperie durante largos periodos, ya que el secado al aire localizado puede provocar tensiones de secado prematuras.
III. Etapa de secado: por qué la chapa parece plana inicialmente pero se deforma después del secado
En muchas fábricas, la chapa puede parecer aceptable inmediatamente después del corte rotativo, para luego curvarse o alabearse al secarse. Esto se debe al “estrés de secado” y es una etapa principal en la que surgen con frecuencia problemas de planitud.
1. Secado desigual debido a un espesor inconsistente de la chapa
Las variaciones de espesor originadas en la etapa de corte rotativo provocan un secado desigual. En el secador, las secciones más delgadas pierden humedad y se contraen más rápidamente que las más gruesas. Como las tasas de contracción no están sincronizadas, la chapa queda sometida a tensión interna, lo que provoca su deformación. 2. Temperatura de secado, velocidad del flujo de aire y configuración por zonas inadecuadas
Si la temperatura aumenta demasiado rápido o se ajusta demasiado alta en la etapa inicial, se forma rápidamente una costra dura en la superficie de la chapa, atrapando la humedad en el interior. Esto crea un gradiente de humedad significativo entre el interior y el exterior, lo que resulta en una intensa tensión interna. Además, el flujo de aire desigual dentro del secador —donde algunas zonas experimentan corrientes fuertes mientras que otras tienen poco o ningún flujo de aire— provoca velocidades de secado inconsistentes en diferentes partes de la misma hoja de chapa, lo que conduce directamente al alabeo.
3. Falta de etapas de igualación de humedad y enfriamiento para aliviar tensiones
Cuando la chapa sale inmediatamente de la zona de secado a alta temperatura, las tensiones internas quedan “atrapadas” mientras el material aún está caliente. A medida que se enfría a la temperatura ambiente, estas tensiones se liberan de manera desigual, lo que hace que la chapa continúe deformándose o curvándose con el tiempo.
Soluciones: Utilizar un secador de tipo rodillo equipado con control de temperatura por zonas y un flujo de aire equilibrado y bilateral. El sistema debe incorporar una etapa de precalentamiento, una etapa de secado principal, una etapa de igualación de humedad y una etapa de enfriamiento para aliviar tensiones. Emplear un enfoque de “secado lento a temperaturas más bajas” para evitar un calentamiento rápido y agresivo. Asegurar una presión estable de los rodillos superior e inferior para “fijar” la chapa mientras sus fibras se encuentran en estado reblandecido. Tras el secado, pasar la chapa por una zona de acondicionamiento de humedad para liberar gradualmente la tensión interna y, así, minimizar el “retroceso elástico” durante el enfriamiento. Cuando sea factible, integrar un sistema de monitoreo del contenido de humedad en línea para garantizar que el contenido de humedad final de cada lote de chapa se mantenga dentro de un rango estrecho y consistente, reduciendo la deformación causada por la variabilidad de la humedad.
IV. Manipulación, apilado y acondicionamiento posteriores: las causas de deformación secundaria que a menudo se pasan por alto
Incluso si los procesos de corte rotativo y secado se ejecutan a la perfección, una manipulación o un apilado inadecuados pueden hacer que la chapa plana se deforme una vez más. Problemas como dejar la chapa húmeda expuesta a corrientes de aire o a la luz solar, alturas de apilado desiguales o una distribución de presión inconsistente pueden provocar un secado y una contracción localizados. En el caso de la chapa seca, la exposición a fluctuaciones de la temperatura y la humedad ambientales —que causan ciclos repetidos de absorción y desorción de humedad— conduce a una deformación continua.
Soluciones: La chapa húmeda debe protegerse del viento y mantenerse húmeda durante el almacenamiento a corto plazo, dando prioridad a su alimentación al secador. Una vez seca, la chapa debe almacenarse en un entorno controlado y cerrado, apilada ordenadamente por grado y protegida de la exposición unilateral al flujo de aire. Antes de su procesamiento posterior, debe permitirse tiempo suficiente para que las tensiones internas alcancen el equilibrio, lo que ayuda a minimizar la deformación durante las etapas de fabricación posteriores. V. Un enfoque de gestión para garantizar una planitud constante de la chapa
La planitud inconsistente de la chapa de desenrollado rotativo se debe a una combinación de factores: tensiones inherentes en el tronco de madera en bruto, tensiones introducidas durante el proceso de desenrollado rotativo y tensiones de contracción que ocurren durante el secado. Se puede implementar una estrategia de mejora eficaz de la siguiente manera:
Paso 1: Clasificar los troncos en bruto y aplicar un proceso uniforme de ablandamiento/vaporizado para eliminar las variaciones iniciales en el contenido de humedad y la tensión interna.
Paso 2: Estandarizar las operaciones de corte rotativo, incluidos la inspección de los equipos, el afilado de las cuchillas, el ajuste de la barra de presión, la regulación de la holgura de la cuchilla y el centrado del tronco, para garantizar un espesor uniforme de la chapa y condiciones de corte estables desde el inicio.
Paso 3: Utilizar equipos de secado que cuenten con control de temperatura por zonas y enfriamiento integrado de igualación de humedad para gestionar los gradientes de secado y “fijar” la forma plana de la chapa.
Paso 4: Estandarizar los procedimientos de manipulación, apilado y almacenamiento para prevenir deformaciones posteriores.
Lograr una planitud constante consiste fundamentalmente en asegurar que las fibras de la madera experimenten tensiones y contracciones uniformes. Al establecer parámetros estandarizados para las fases de pretratamiento, corte rotativo y secado de cada lote de troncos, los fabricantes pueden reducir significativamente el alabeo, incluso cuando trabajan con la misma especie de madera, estabilizando así las categorías de calidad de la chapa y reduciendo las pérdidas generales en la producción de contrachapado.